Gia Công Chi Tiết Titan Bằng CNC
Titan là một vật liệu khắc nghiệt. Bất cứ kỹ sư đứng máy CNC nào từng chứng kiến lưỡi cắt carbide mẻ vụn chỉ sau hai pass chạy thô đều thấm thía sự khó chịu của dòng hợp kim này. Đặc tính dẫn nhiệt cực thấp của titan đẩy toàn bộ lượng nhiệt sinh ra dồn ngược lại lưỡi dao thay vì truyền vào phôi hay phoi cắt. Giao diện cắt gọt nóng rực, dao nhanh chóng mài mòn, hệ quả kéo theo là chi tiết biến dạng nhiệt và sai hỏng kích thước nghiêm trọng.
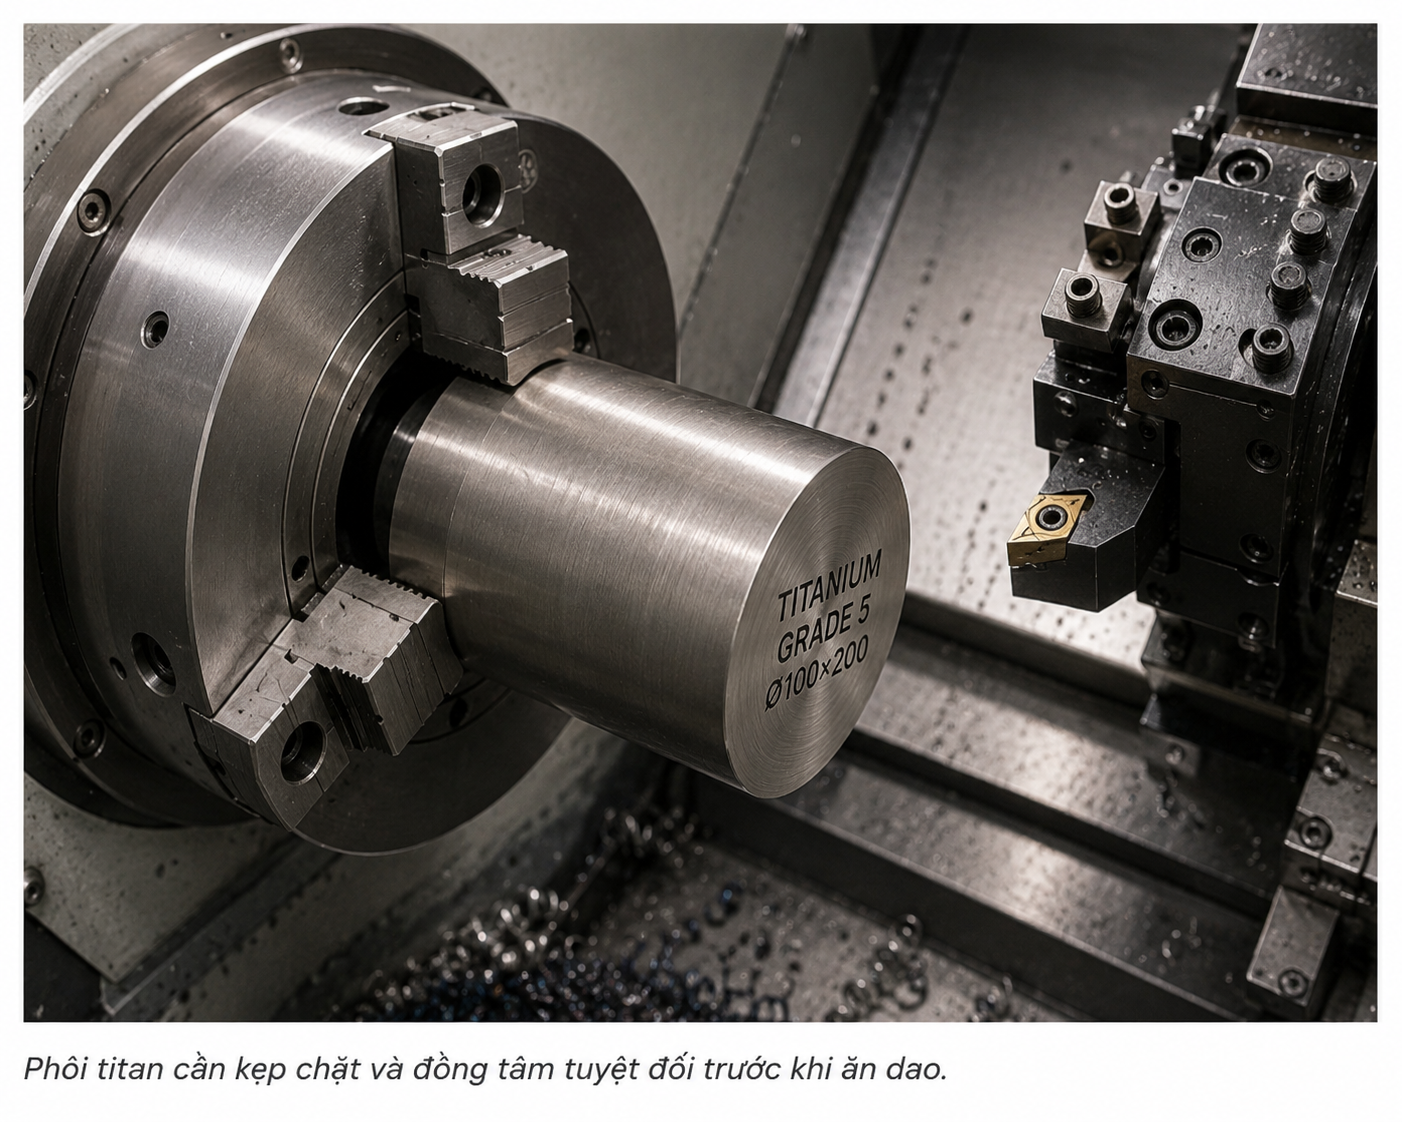
Khách hàng mang bản vẽ thiết bị y tế hoặc chi tiết hàng không đến HAQ với yêu cầu dung sai lắp ghép micromet trên nền vật liệu Ti-6Al-4V (Grade 5). Đứng trước những dự án này, chúng ta không đắp thông số cắt bừa bãi. Máy CNC độ cứng vững cao, hệ thống tưới nguội áp suất lớn, dao cụ góc phay dương và đường chạy dao tinh chỉnh là các yếu tố bắt buộc. Mọi sai số nhỏ trong khai báo G-code hoặc kẹp phôi đều dẫn đến việc vứt bỏ toàn bộ mẻ phôi đắt đỏ.
Bài viết này bóc tách chi tiết từng vấn đề kỹ thuật lõi. Tôi sẽ chia sẻ cách thiết lập thông số, tính toán đồ gá, chọn dao cụ và những bài học xương máu ngay trên sàn xưởng gia công cơ khí chính xác.

Bản chất vật liệu Titan và bài toán mài mòn dao cụ
Giải thích:
Titan có tỷ lệ độ bền trên trọng lượng cực cao, chống ăn mòn xuất sắc. Đổi lại, chỉ số khả năng gia công (machinability rating) của titan rất thấp. Trọng tâm của sự khó khăn nằm ở hệ số dẫn nhiệt của titan chỉ bằng khoảng 1/6 so với thép thông thường.
Phân tích:
Khi tiện hoặc phay thép C45, phoi cắt mang đi khoảng 75% lượng nhiệt sinh ra. Cùng điều kiện đó trên titan, phoi chỉ hấp thụ khoảng 25% nhiệt lượng. Vùng lưỡi cắt phải chịu nhiệt độ lên tới hàng ngàn độ C. Titan nóng lên có xu hướng bám dính vào lưỡi cắt sinh ra hiện tượng lẹo dao (Built-up edge – BUE).

Ví dụ thực tế:
Xưởng từng nhận gia công trục dẫn hướng van chịu hóa chất bằng titan Grade 2. Ban đầu, thợ vận hành dùng mảnh hợp kim (insert) tiện ren phổ thông của thép để cắt. Mũi dao bị ủ mềm và gãy vỡ sau đúng 3 nguyên công tiện ren. Lớp vật liệu kẹt lại trong rãnh ren hỏng hoàn toàn bề mặt, phôi thành phế liệu.
Ưu điểm:
Sản phẩm đầu ra từ titan đáp ứng những điều kiện vận hành khắt khe nhất: cấy ghép y sinh, linh kiện siêu dẫn, phụ tùng máy bay, chịu hóa chất mạnh.
Hạn chế:
Chi phí dụng cụ cắt gọt đội lên rất cao. Thời gian nguyên công (cycle time) dài do phải khống chế tốc độ cắt.
Sai lầm thường gặp:
Áp dụng máy móc vận tốc cắt (Vc) của Inox 304 (SUS 304) sang phay titan. Khác biệt cấu trúc tinh thể khiến dao bốc khói ngay lập tức. Cố gắng tăng tốc độ trục chính để rút ngắn thời gian là tự sát đối với lưỡi cắt.
Kinh nghiệm triển khai:
Giữ nguyên nguyên tắc “Lực cắt lớn, tốc độ chậm”. Luôn sử dụng dao phay hợp kim khối (solid carbide) hạt siêu mịn, lớp phủ TiAlN hoặc AlTiN. Dao cần có góc trước dương (positive rake angle) thật sắc bén để cắt đứt phoi thay vì chà xát.
Khi nào nên áp dụng:
Thiết kế và gia công các chi tiết đòi hỏi khắt khe về trọng lượng nhẹ nhưng cần độ cứng vững chịu tải tĩnh lực cao (khung sườn xe đua, chi tiết chịu lực máy bay).
Khi nào không nên áp dụng:
Khung giá đỡ tĩnh không yêu cầu chống ăn mòn hoặc tối ưu trọng lượng. Các chi tiết mô hình, hàng mẫu giá rẻ.
Chế độ cắt gọt và thiết lập dao cụ phay tiện CNC

Giải thích:
Chế độ cắt gọt titan định hình bằng ba thông số lõi: Vận tốc cắt (Vc), bước tiến dao (Fz hoặc Fn), và chiều sâu cắt (Ap). Thiết lập sai một thông số sẽ phá vỡ tính ổn định của toàn bộ quá trình.
Phân tích:
Bước tiến dao (Fz) cần đủ lớn để lưỡi cắt găm sâu vào vật liệu, tránh lớp biến cứng bề mặt do nguyên công trước để lại. Dao mài mòn theo cơ mặt sườn (flank wear) rất nhanh. Đường chạy dao thông thường sẽ sinh ra góc ôm lớn, làm dao chịu tải nhiệt liên tục.
Ví dụ thực tế:
Thực hiện phay hốc (pocket) trên khối Ti-6Al-4V kích thước 150x150x50mm. Chúng tôi lập trình kiểu phay Trochoidal (phay xoáy ốc). Lưỡi cắt dao endmill D10 chỉ tiếp xúc vật liệu 10-15% đường kính (Ae nhỏ), nhưng chiều sâu cắt (Ap) đạt 20mm, kết hợp bước tiến lớn. Nhiệt tản đi nhanh qua phoi, dao hoạt động liên tục 45 phút không mẻ.
Ưu điểm:
Áp dụng đường chạy dao tốc độ cao (HSM/Trochoidal) tối ưu hóa sự mài mòn dọc theo chiều dài me cắt. Tiết kiệm chi phí thay dao.
Hạn chế:
Đòi hỏi phần mềm CAM cao cấp và bộ điều khiển máy CNC đời mới đủ năng lực tính toán và xử lý các khối G-code nội suy phức tạp, tốc độ đọc lệnh (look-ahead) lớn.
Sai lầm thường gặp:
Dừng dao (Dwell) tại góc dốc hoặc trong lúc máy đổi hướng. Bất cứ khoảnh khắc nào dao đang quay mà không ăn phoi (rubbing), ma sát sẽ nung nóng lớp titan, tạo ra bề mặt biến cứng siêu thâm nhập. Nguyên công tiếp theo đâm dao vào vùng này sẽ làm mẻ me cắt ngay lập tức.
Kinh nghiệm triển khai:
Áp dụng kỹ thuật phay thuận (Climb milling). Bắt đầu vết cắt ở độ dày phoi tối đa và mỏng dần khi thoát dao. Dao vào phoi theo cung tròn (Roll-in technique) giảm sốc lực đột ngột cho mũi dao.
Khi nào nên áp dụng:
Áp dụng bắt buộc cho tất cả các nguyên công gia công titan nguyên khối bằng máy phay CNC 3, 4, 5 trục tại xưởng.
Khi nào không nên áp dụng:
Không áp dụng phay thuận nếu vít me máy CNC bị rơ rão (backlash) lớn, dễ gây hiện tượng kẹt dao và gãy trục.
Bảng thông số tham khảo (Dao Solid Carbide trên Ti-6Al-4V):
| Thông số | Phay thô (Roughing) | Phay tinh (Finishing) |
| Tốc độ cắt Vc (m/min) | 35 – 50 | 50 – 75 |
| Bước tiến Fz (mm/tooth) | 0.08 – 0.12 | 0.04 – 0.08 |
| Chiều sâu Ap (mm) | 1.0 – 1.5 x D | 0.1 – 0.2 |
Hệ thống dung dịch tưới nguội và kiểm soát nhiệt độ

Giải thích:
Dung dịch làm mát (Coolant) đóng vai trò sống còn. Nó đảm nhận hai nhiệm vụ: bôi trơn giảm ma sát và tải nhiệt khỏi khu vực cắt.
Phân tích:
Áp suất tưới nguội truyền thống (Flood coolant) chỉ đạt khoảng 3-5 bar. Áp lực này không đủ xuyên qua đám mây hơi nước sinh ra quanh lưỡi cắt ở nhiệt độ cao. Nước bị dội ngược lại, dao cắt vẫn hoạt động trong trạng thái khan.
Ví dụ thực tế:
Trên hệ thống máy tiện trục chính kép, kỹ sư HAQ lắp đặt bơm tưới nguội áp suất cao (High-Pressure Coolant – HPC) 70 bar, phun thẳng qua tâm dao (Through-tool coolant). Tia nước cắt đứt phoi dẻo dai của titan thành từng đoạn ngắn rớt xuống băng tải, thay vì quấn thành cuộn dài gây xước bề mặt chi tiết và hỏa hoạn.
Ưu điểm:
Tuổi thọ dao tăng từ 200% đến 400%. Bề mặt gia công sáng bóng, đạt độ nhám Ra cực thấp. Phoi đứt vụn dễ dọn dẹp.
Hạn chế:
Yêu cầu đầu tư máy CNC có tích hợp tính năng tưới qua trục chính (CTS – Coolant Through Spindle). Tốn kém chi phí bảo dưỡng hệ thống lọc nước mát để tránh kẹt vòi phun.
Sai lầm thường gặp:
Pha nồng độ dầu tưới nguội quá loãng. Nhiệt độ cao làm bốc hơi nước nhanh, để lại ma sát lớn. Phun nước không trúng điểm gia công, tạo hiện tượng sốc nhiệt (Thermal shock) làm dao hợp kim nứt rạn rễ tre.
Kinh nghiệm triển khai:
Pha dung dịch nhũ tương (Emulsion) ở nồng độ từ 8% đến 12%. Thường xuyên đo bằng khúc xạ kế (Refractometer). Bố trí các vòi tưới phun góc 45 độ hướng thẳng trực diện vào vùng bóc tách phoi.
Khi nào nên áp dụng:
Các nguyên công khoan lỗ sâu (Deep hole drilling), tiện rãnh trong, taro ren lỗ tịt trên nền vật liệu hợp kim titan cường độ cao.
Khi nào không nên áp dụng:
Không bao giờ áp dụng gia công khô (Dry machining) cho titan trừ phi thiết lập tốc độ vô cùng chậm với dao HSS đặc biệt (hiệu suất bằng không).
Kiểm soát biến dạng chi tiết thành mỏng và thiết kế đồ gá

Giải thích:
Module đàn hồi (Modulus of Elasticity) của titan rất thấp, chỉ bằng một nửa so với thép. Vật liệu có độ “nhún” lớn. Khi chịu lực cắt ép xuống, lớp kim loại lún đi, lúc mũi dao đi qua nó nảy bật lại (Springback).
Phân tích:
Với các chi tiết hàng không thành mỏng (Thin-wall), lực kẹp từ ê tô hoặc mâm cặp tạo ra ứng suất cơ học móp méo phôi. Sau khi gia công xong, tháo kẹp, chi tiết tự động đàn hồi bung ra sai hoàn toàn kích thước thiết kế.
Ví dụ thực tế:
Khách hàng đặt gia công vỏ cụm cảm biến áp suất titan độ dày thành 1.2mm. Ban đầu kẹp bằng mâm cặp 3 chấu cứng cứng, chi tiết sau khi tiện xong đo bằng panme có hình Oval. Đội kỹ thuật HAQ buộc phải gia công hệ thống chấu mềm (Soft jaws) nhôm có biên dạng ôm khít 90% chu vi phôi và nhét một lõi nhựa đệm bên trong ống trước khi kẹp. Chi tiết cuối cùng đạt độ tròn đều dưới 0.01mm.
Ưu điểm:
Cách tiếp cận đồ gá chuyên biệt kiểm soát tối đa ứng suất đàn hồi, giữ nguyên biên dạng kích thước hình học, đạt dung sai khắt khe.
Hạn chế:
Tốn thời gian chuẩn bị (Setup time). Phải chế tạo nhiều bộ đồ gá phụ trợ riêng biệt cho từng mã hàng, đẩy chi phí lên cao nếu sản xuất đơn chiếc.
Sai lầm thường gặp:
Siết lực kẹp quá mạnh. Gia công vét thành mỏng trong một lần cắt duy nhất thay vì chia nhỏ thành nhiều pass với chiều sâu ăn dao giảm dần.
Kinh nghiệm triển khai:
Gia công thành mỏng titan luôn chừa lượng dư đồng đều. Luân phiên phay thô hai mặt đối diện để triệt tiêu ứng suất dư chéo. Kẹp phôi bằng nguyên lý mặt chóp hoặc đồ gá hút chân không (Vacuum table) để trải đều lực hút trên tiết diện rộng.
Khi nào nên áp dụng:
Phay vỏ hộp điện tử y sinh, vách ngăn vỏ tàu lặn, linh kiện chi tiết thiết bị bán dẫn.
Khi nào không nên áp dụng:
Kẹp các phôi khối trụ đặc dày dặn, không có rãnh khoét sâu. Trường hợp này kẹp chấu cứng thông thường để tối ưu lực siết bám.
Quy trình chuẩn bị phôi và khử ứng suất:
-
Bước 1: Cưa cắt phôi titan, loại bỏ lớp vỏ bị oxy hóa cứng nếu có.
-
Bước 2: Phay thô chừa lượng dư 1.5 – 2mm.
-
Bước 3: Chuyển lò ủ khử ứng suất (Stress Relieving Annealing) ở nhiệt độ 500-600 độ C trong 1-2 tiếng tùy thể tích khối.
-
Bước 4: Thiết lập đồ gá chính xác, rà đồng hồ so.
-
Bước 5: Phay tinh, tiện tinh hoàn thiện, kiểm tra kích thước bằng CMM.
Kết luận

Gia công chi tiết titan không dành cho những xưởng cơ khí thiếu trang thiết bị bài bản và thợ đứng máy thiếu kinh nghiệm. Nó đòi hỏi một hệ tư duy đồng bộ từ lúc tiếp nhận bản vẽ, chọn dao cụ bén, lập trình quỹ đạo CAM chuẩn xác cho đến khai thác tối đa sức mạnh của hệ thống tưới nguội áp suất cao. Chế ngự được sự mài mòn, ứng suất biến dạng và đặc tính sinh nhiệt của vật liệu này, xưởng gia công sẽ tạo ra những cụm chi tiết có độ bền bỉ đáng kinh ngạc, đáp ứng những tiêu chuẩn kỹ thuật dân sự lẫn quân sự ngặt nghèo nhất.
Liên hệ tư vấn
Quý khách hàng doanh nghiệp, ban quản lý dự án đang gặp khó khăn trong việc tìm kiếm đối tác thiết kế, chế tạo, gia công chi tiết titan chính xác? Hệ thống máy phay tiện CNC đồng bộ cùng đội ngũ kỹ sư thực chiến tại HAQ sẵn sàng tham gia nghiên cứu bóc tách bản vẽ ngay từ khâu đầu tiên. Chúng tôi tư vấn giải pháp tối ưu vật liệu và quy trình gia công, trực tiếp xử lý các dung sai khó nhất.
Gửi bản vẽ ngay đến HAQ để kỹ sư chúng tôi lên dự toán kỹ thuật chi tiết.

Câu hỏi thường gặp (FAQ)
1. Titan Grade 2 và Grade 5 (Ti-6Al-4V) khác nhau thế nào khi gia công cắt gọt?
Grade 2 là titan nguyên chất thương mại, mềm hơn, dẻo hơn, phoi sinh ra dài và dai, dễ bám dao. Grade 5 pha nhôm và vanadi, rất cứng, bền bỉ, cắt gọt dễ bị nứt mẻ dao do lực cắt lớn, sinh nhiệt cực kỳ khủng khiếp. Tốc độ cắt cho Grade 5 luôn chậm hơn Grade 2 khoảng 20-30%.
2. Tốc độ trục chính tối đa nên đặt khi phay titan Ti-6Al-4V là bao nhiêu?
Không có con số vòng quay cố định vì nó phụ thuộc đường kính dao (S = Vc x 1000 / (π x D)). Khống chế Vc dưới mốc 60m/phút đối với phay thô. Ví dụ dao D10, trục chính chỉ nên dao động từ 1500 đến 1900 vòng/phút.
3. Dùng mâm cặp 3 chấu thông thường để tiện vỏ titan thành mỏng được không?
Chắc chắn sẽ làm biến dạng chi tiết. Lực kẹp tập trung tại 3 điểm tạo ra hình tam giác lồi nắn méo biên dạng. Phải sử dụng chấu mềm tiện định hình khít đường kính ngoài, hoặc xài gá mâm kẹp định tâm nhiều cánh.
4. Nguyên nhân gây cháy rãnh ren, gãy mũi taro khi cắt ren lỗ titan?
Do phoi titan giãn nở kẹt trong rãnh taro không thoát ra được, ma sát sinh nhiệt thiêu rụi me cắt. Cần chọn mũi taro thiết kế riêng cho hợp kim cứng, tưới nguội áp suất lớn, kết hợp chu trình taro nhấp nhả (peck tapping).

5. Tại sao phay biên dạng ngoài titan lại hay gãy dao endmill bất ngờ?
Đa phần do phôi titan còn sót lại lớp biến cứng bề mặt do nguyên công trước (như cắt laser hoặc EDM) để lại, hoặc do chọn dao mũi nhọn quá sắc mỏng. Lưỡi dao kẹt cứng vào lớp vảy này và gãy ngang cổ dao.
6. Tuổi thọ dao hợp kim khi gia công titan chênh lệch bao nhiêu so với thép C45?
Trong cùng một thể tích bóc tách kim loại (MRR), tuổi thọ dao gia công titan thường ngắn hơn thép C45 từ 3 đến 5 lần. Việc phải thay dao liên tục là chi phí bắt buộc phải tính vào báo giá ban đầu.
7. Có bắt buộc ủ khử ứng suất dư sau khi phay thô titan nguyên khối không?
Với những chi tiết có độ dày thành mỏng, biên dạng bất đối xứng hoặc dung sai độ phẳng yêu cầu dưới 0.02mm, nguyên công ủ nhiệt (Stress Relief) ở 530 – 550°C là khâu kỹ thuật bắt buộc để phôi không bị cong vênh sau khi phay tinh.
8. HAQ có nhận gia công chi tiết titan số lượng ít (prototyping) không?
HAQ hỗ trợ phòng R&D các nhà máy tiến hành gia công mẫu thử nghiệm. Khâu nghiên cứu phát triển là quy trình cần thiết để hiệu chỉnh bản vẽ tối ưu trước khi chạy sản xuất hàng loạt.
9. Phương pháp làm mát MQL (Minimum Quantity Lubrication) có dùng phay tiện titan được không?
Không nên. MQL sử dụng luồng khí nén mang các hạt sương mù dầu siêu nhỏ. Nó bôi trơn tốt nhưng khả năng tản nhiệt tồi. Titan cần tải nhiệt cấp tốc, MQL sẽ làm dao cháy đỏ trong vài giây.
10. Độ nhám bề mặt (Ra) tốt nhất khi tiện tinh titan có thể đạt bao nhiêu?
Sử dụng dao mảnh insert định hình chóp bo góc (wiper insert) chuẩn xác, lượng chạy dao nhỏ kết hợp tưới nguội áp suất cao, máy tiện CNC hệ thống băng tĩnh học vững chắc, bề mặt đạt dễ dàng Ra 0.4 – 0.8µm, tương đương mài.
BÀI VIẾT LIÊN QUAN
Hàn Inox Công Nghiệp: Kỹ Thuật Kiểm Soát Biến Dạng Và Ăn Mòn
Tuần trước, một đối tác vận hành nhà máy chế biến thực phẩm tại Bắc Ninh liên hệ với tôi trong tình trạng khẩn cấp. Hệ thống đường ống dẫn...
Gia Công Chi Tiết Nhôm CNC
Giới kỹ thuật thường mặc định nhôm là vật liệu mềm, dễ gia công. Thực tế trên xưởng CNC, cắt đứt phoi nhôm thì dễ, nhưng để đạt...
Để lại bình luận