Gia Công Chi Tiết Đồng CNC
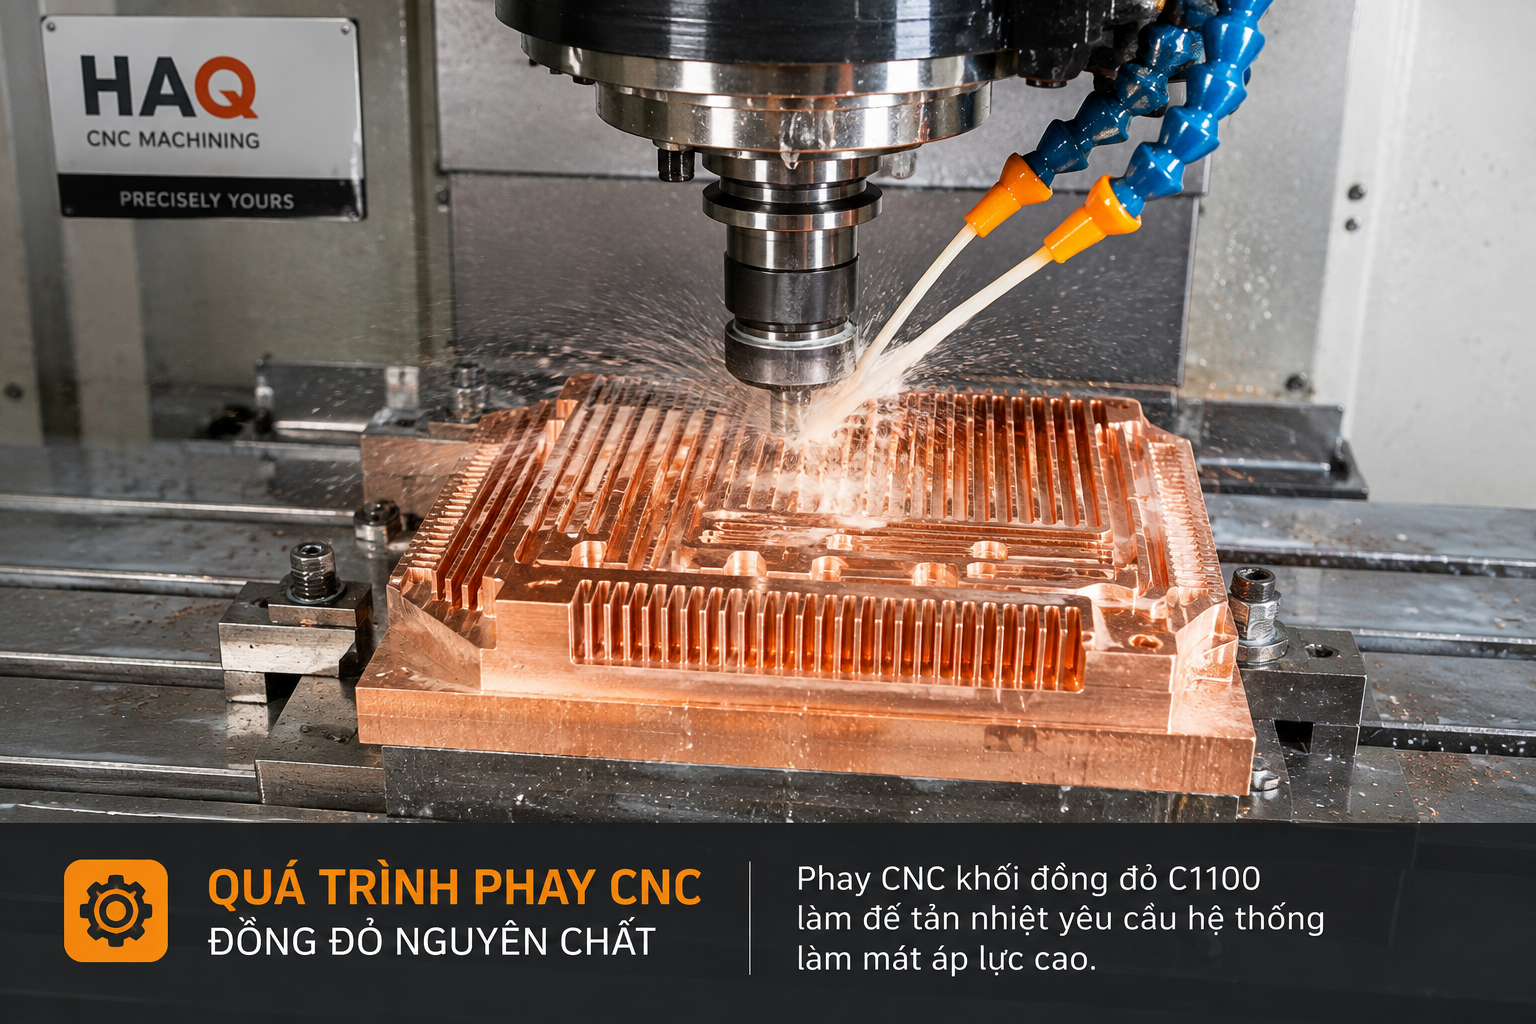
Nhiều khách hàng gửi bản vẽ chi tiết đồng đến HAQ với yêu cầu dung sai ±0.005mm nhưng lại thắc mắc tại sao tỷ lệ phế phẩm ở các xưởng cũ quá cao. Làm việc với đồng hoàn toàn khác biệt so với cắt gọt thép hay nhôm. Phôi đồng đỏ cực kỳ dẻo. Chúng bám chặt vào lưỡi cắt, tạo ra hiện tượng lẹo dao, làm hỏng bề mặt chi tiết ngay từ những pass gia công đầu tiên. Đồng thau dễ chịu hơn, nhưng nếu chọn sai góc nghiêng dao hoặc tốc độ trục chính, chi tiết sẽ bị rung động, để lại vết vằn vện khó kiểm soát.

Hơn 10 năm trực tiếp vận hành máy CNC và quản lý kỹ thuật, tôi nhận thấy điểm mấu chốt khi gia công chi tiết đồng nằm ở việc hiểu rõ tính chất luyện kim của từng mác vật liệu. Bạn đang cần chế tạo các điện cực tiếp điểm, đế tản nhiệt, thanh cái tủ điện hay bạc lót chịu mài mòn? Mỗi ứng dụng đòi hỏi một chiến lược chạy dao, làm mát, gá kẹp và xử lý bề mặt chuyên biệt. Bài viết này sẽ mổ xẻ trực tiếp cách chúng tôi tại HAQ kiểm soát rủi ro kỹ thuật khi cắt gọt đồng, giúp bạn tối ưu thiết kế, giảm chi phí và đạt được chất lượng đầu ra đúng bản vẽ.
1. Phân Loại Và Bản Chất Vật Liệu Đồng Trong Cắt Gọt CNC

Giải thích: Vật liệu đồng trong kỹ thuật được chia thành ba nhóm chính dựa trên thành phần hợp kim: Đồng đỏ (Đồng nguyên chất), Đồng thau (Đồng pha Kẽm) và Đồng thanh (Đồng pha Thiếc/Nhôm). Mỗi nhóm có đặc tính cơ lý hoàn toàn khác biệt, quyết định trực tiếp đến phương pháp gia công.
Phân tích: Đồng đỏ có tính dẻo cao, độ cứng thấp, dễ dẫn đến tình trạng phoi dây quấn vào dao. Đồng thau (đặc biệt là mác C3604) chứa một lượng nhỏ chì, giúp phoi đứt gãy dễ dàng, giảm ma sát và nhiệt lượng tại vùng cắt.
Ví dụ thực tế: Một nhà máy sản xuất thiết bị đóng cắt yêu cầu gia công ngàm tiếp điểm. Họ chỉ định mác đồng đỏ C11000 để tối ưu tính dẫn điện. Xưởng gia công trước đó dùng dao phay ngón thông thường cắt với tốc độ cao, kết quả là nhiệt sinh ra làm phôi chảy dẻo, phoi bít kín rãnh thoát phoi, bẻ gãy dao ngay lập tức.
Ưu điểm: Gia công đúng loại đồng mang lại chi tiết có độ dẫn điện, dẫn nhiệt xuất sắc hoặc khả năng chống mài mòn vượt trội.
Hạn chế: Phân loại sai vật liệu dẫn đến lãng phí chi phí dao cụ và hỏng phôi hàng loạt.
Sai lầm thường gặp: Chỉ định “đồng” chung chung trên bản vẽ mà không ghi rõ mác vật liệu (ví dụ C1100, C36000, C93200).
Kinh nghiệm triển khai: Tại HAQ, bước đầu tiên khi tiếp nhận bản vẽ là xác nhận mác đồng với khách hàng. Chúng tôi kiểm tra giấy chứng nhận vật liệu (Mill Test Certificate) trước khi đưa lên máy.
Khi nào nên áp dụng: Chỉ định đồng đỏ cho linh kiện điện, điện tử; đồng thau cho chi tiết trang trí, ren ốc, van áp suất; đồng thanh cho ổ trượt, bánh răng.
Khi nào không nên áp dụng: Tránh dùng đồng đỏ cho các chi tiết cần độ cứng vững cấu trúc cao, hãy chuyển sang thép hoặc inox.
Bảng So Sánh Các Nhóm Đồng Phổ Biến
| Đặc tính | Đồng Đỏ (Pure Copper) | Đồng Thau (Brass) | Đồng Thanh (Bronze) |
| Mác tiêu biểu | C1100, C1020 | C3604, C2680 | C5191, C93200 |
| Khả năng cắt gọt | Khó (Rất dẻo, dễ lẹo dao) | Rất dễ (Phoi mủn) | Trung bình (Cứng, mài mòn dao) |
| Dẫn điện/Nhiệt | Xuất sắc | Trung bình | Thấp |
| Ứng dụng | Tản nhiệt, điện cực, thanh cái | Đầu nối, van, fitting, linh kiện tiện | Bạc lót, bánh răng, trục |
2. Chiến Lược Chống Lẹo Dao Khi Phay Đồng Đỏ (Pure Copper)

Giải thích: Lẹo dao (Built-up Edge – BUE) là hiện tượng phoi kim loại bị ép nén, nung nóng và hàn dính chặt vào lưỡi cắt của dao trong quá trình phay hoặc tiện.
Phân tích: Khi cắt đồng đỏ, ma sát sinh nhiệt cục bộ rất cao. Bản chất đồng có tính dẫn nhiệt tốt, nhưng sự kết hợp giữa tính dẻo và nhiệt độ làm cho kim loại chảy bám dính vào carbide. Khối lẹo dao này lớn dần, thay đổi dạng hình học lưỡi cắt, cày xước bề mặt chi tiết và cuối cùng làm mẻ dao.
Ví dụ thực tế: Khi phay mặt đế tản nhiệt CPU bằng đồng nguyên chất khối lượng lớn, người vận hành thấy bề mặt đang từ sáng bóng đột ngột chuyển sang sần sùi mờ đục. Dừng máy kiểm tra, lưỡi dao phay đã bị bọc kín bởi một lớp đồng cứng.
Ưu điểm: Kiểm soát được lẹo dao sẽ mang lại bề mặt hoàn thiện đạt mức gương (Ra < 0.4) mà không cần mài bóng thêm.
Hạn chế: Cần đầu tư dao cụ chuyên dụng đắt tiền và sử dụng hệ thống tưới nguội áp lực cao.
Sai lầm thường gặp: Dùng chung dao phay thép để cắt đồng đỏ. Lớp phủ TiAlN dùng cho thép sẽ làm tăng ma sát và giữ nhiệt, khiến tình trạng lẹo dao tồi tệ hơn.
Kinh nghiệm triển khai: Kỹ sư lập trình CAM tại HAQ luôn chọn dao phay không phủ (Uncoated Carbide) với bề mặt rãnh thoát phoi được đánh bóng cao (Polished flutes). Góc trước (Rake angle) của dao phải lớn để lưỡi cắt sắc bén, thái đứt vật liệu thay vì ép.
Khi nào nên áp dụng: Bắt buộc áp dụng chiến lược này khi phay, tiện các mác đồng đỏ có độ tinh khiết >99%.
Khi nào không nên áp dụng: Không cần quá khắt khe khi cắt gọt đồng thau C3604, vì phoi đồng thau tự đứt gãy rất tốt.
Quy Trình Kiểm Soát Phoi Đồng Đỏ Tại Xưởng

-
Lựa chọn dao cụ: Dùng dao carbide hạt siêu mịn (Micro-grain carbide), góc xoắn cao (khoảng 40-45 độ).
-
Cài đặt chế độ cắt: Tốc độ cắt (Vc) cao, bước tiến dao (Fz) lớn để nhiệt truyền vào phoi thay vì truyền vào dao.
-
Chiến lược chạy dao: Sử dụng đường chạy dao Climb Milling (Phay thuận). Tuyệt đối tránh Conventional Milling (Phay nghịch) vì nó gây trượt và nén vật liệu trước khi cắt.
-
Làm mát: Dùng dung dịch làm mát áp lực cao (High-pressure coolant) bắn trực tiếp vào vùng cắt để thổi bay phoi và làm nguội lưỡi dao tức thì.
3. Kỹ Thuật Đồ Gá Tránh Biến Dạng Chi Tiết Đồng Mỏng

Giải thích: Đồng có giới hạn chảy (Yield strength) khá thấp so với các kim loại công nghiệp khác. Việc dùng lực kẹp quá lớn từ ê-tô cơ khí sẽ bóp méo hình học của chi tiết ngay cả trước khi trục chính chạm vào phôi.
Phân tích: Quá trình gia công giải phóng ứng suất dư bên trong khối vật liệu. Kẹp chặt hai bên hông phôi đồng tạo ra biến dạng đàn hồi. Khi gia công xong và nhả kẹp, chi tiết sẽ cong vênh trở lại trạng thái cong tự nhiên, phá vỡ mọi dung sai phẳng và song song.
Ví dụ thực tế: Một hộp chắn sóng RF (RF Shield) bằng đồng dày 1.5mm cần phay rãnh thoát nhiệt. Xưởng kẹp bằng ê-tô thủy lực. Sau khi phay, kích thước trên máy đạt chuẩn. Khi tháo ra, mặt đáy cong vểnh lên 0.2mm, không thể hàn dán lên bo mạch PCB.
Ưu điểm: Phương pháp gá kẹp đúng giữ nguyên trạng thái trung hòa ứng suất, mang lại dung sai hình học tuyệt đối.
Hạn chế: Mất nhiều thời gian chế tạo đồ gá chuyên dụng, làm tăng chi phí setup cho các lô hàng nhỏ.
Sai lầm thường gặp: Tăng lực kẹp ê-tô để chống rung động khi phay mỏng, dẫn đến chi tiết bị biến dạng dẻo vĩnh viễn.
Kinh nghiệm triển khai: Chúng tôi sử dụng bàn hút chân không (Vacuum Chuck) cho các chi tiết đồng tấm mỏng. Đối với chi tiết dạng khối cần kẹp hông, HAQ gia công các bộ chấu kẹp mềm (Soft jaws) bằng nhôm hoặc nhựa POM, ôm sát biên dạng sản phẩm để phân tán lực kẹp đều khắp bề mặt.
Khi nào nên áp dụng: Khi gia công các lá đồng, ngàm tiếp điểm mỏng, nắp chắn sóng điện từ, cánh tản nhiệt có độ dày dưới 3mm.
Khi nào không nên áp dụng: Phay phá thô các khối đồng đúc lớn, cần lực kẹp mạnh từ ê-tô răng cưa để đảm bảo dao không kéo văng phôi.
4. Kiểm Soát Dung Sai Và Đo Lường CMM Cho Khối Đồng

Giải thích: Dung sai trong gia công chi tiết đồng thường yêu cầu cực kỳ khắt khe, đặc biệt trong ngành quang học, vi sóng và điện tử hàng không. Việc đo lường cần thiết bị chính xác cao như máy đo tọa độ CMM.
Phân tích: Đồng mềm và có hệ số giãn nở nhiệt cao. Nếu đo kích thước khi chi tiết vừa tháo khỏi máy CNC (còn ấm), kết quả sẽ sai lệch so với khi nguội ở nhiệt độ phòng 20°C. Thêm vào đó, áp lực từ đầu dò (probe) của máy CMM có thể để lại vết lõm siêu nhỏ trên bề mặt đồng đã đánh bóng.
Ví dụ thực tế: Một khớp nối sóng vi ba (Microwave waveguide) yêu cầu dung sai đường kính trong +0.005mm. Việc đo bằng panme cơ học thông thường tạo ra lực siết, làm biến dạng ống đồng, dẫn đến kết quả đọc sai và thợ máy bù dao sai, gây hỏng hàng loạt.
Ưu điểm: Quản lý đo lường chặt chẽ loại bỏ hoàn toàn phế phẩm, đáp ứng tiêu chuẩn khắt khe của các nhà thầu FDI.
Hạn chế: Cần đầu tư phòng QA kiểm soát nhiệt độ và máy móc đo lường đắt tiền, nhân sự vận hành đo lường phải qua đào tạo chuyên sâu.
Sai lầm thường gặp: Đo kiểm chi tiết ngay tại xưởng với nhiệt độ môi trường 35°C, bỏ qua yếu tố giãn nở nhiệt của vật liệu.
Kinh nghiệm triển khai: Tại HAQ, quy trình chuẩn là đưa chi tiết đồng vào phòng QA, ngâm nhiệt độ (Temperature stabilization) ở 20°C ±1°C trong ít nhất 2 giờ trước khi đo. Chúng tôi cài đặt lực kích hoạt đầu dò CMM ở mức tối thiểu hoặc sử dụng CMM quang học (Non-contact optical CMM) để tránh trầy xước.
Khi nào nên áp dụng: Các chi tiết truyền động, lắp ghép vòng bi, tiếp điểm cắm rút yêu cầu độ chính xác IT5 – IT6.
Khi nào không nên áp dụng: Các chi tiết mỹ nghệ, giá đỡ thô, vỏ bọc ngoài không yêu cầu lắp ghép chính xác.
Checklist Kiểm Tra Chất Lượng Chi Tiết Đồng
-
[ ] Xác minh nhiệt độ phòng đo đạt 20°C.
-
[ ] Ngoại quan: Không có vết xước do phoi quấn, không có vết kẹp móp méo.
-
[ ] Kiểm tra kích thước hình học bằng CMM/Panme điện tử.
-
[ ] Kiểm tra độ nhám bề mặt bằng máy đo độ nhám (Surface roughness tester) – Đảm bảo đạt Ra/Rz theo bản vẽ.
-
[ ] Kiểm tra tình trạng oxy hóa bề mặt (màu sắc phải đồng đều).
5. Quy Trình Xử Lý Bề Mặt Kháng Oxy Hóa Sau Gia Công

Giải thích: Đồng phản ứng nhanh với oxy và hơi ẩm trong không khí, cũng như các lưu huỳnh có trong một số loại dầu cắt gọt. Bề mặt chi tiết vừa gia công xong rất sáng bóng, nhưng sẽ xỉn màu, ố đen hoặc xuất hiện rỉ xanh (patina) chỉ sau vài ngày nếu không được bảo vệ.
Phân tích: Việc đổi màu không chỉ làm xấu ngoại quan mà còn tăng điện trở tiếp xúc của chi tiết điện, làm giảm hiệu suất thiết bị. Lớp màng mỏng Dầu tưới nguội dính lại trên bề mặt chính là tác nhân thúc đẩy quá trình oxy hóa nếu không được tẩy sạch triệt để.
Ví dụ thực tế: Lô hàng thanh cái đồng (Copper Busbar) được giao cho khách. Do người thợ chạm tay trần vào chi tiết trong quá trình đóng gói, mồ hôi chứa muối và axit đã in hằn dấu vân tay đen kịt lên bề mặt thanh đồng sau một tuần vận chuyển.
Ưu điểm: Chi tiết giữ được độ dẫn điện tốt nhất, thẩm mỹ cao cấp và kéo dài tuổi thọ khi lưu kho hoặc lắp ráp.
Hạn chế: Tăng thêm công đoạn xử lý hóa chất, đòi hỏi hệ thống xử lý nước thải đạt chuẩn môi trường.
Sai lầm thường gặp: Sử dụng dung dịch làm mát (Coolant) có chứa active sulfur (lưu huỳnh hoạt tính). Lưu huỳnh sẽ phản ứng ngay lập tức với đồng tạo ra đốm đen không thể lau sạch.
Kinh nghiệm triển khai: Đội ngũ HAQ áp dụng quy trình nghiêm ngặt: Chi tiết tháo khỏi máy được đưa ngay vào bồn rửa siêu âm (Ultrasonic cleaning) với dung môi chuyên dụng trung tính. Tuyệt đối bắt buộc công nhân đeo găng tay nitrile khi cầm nắm. Sau khi làm sạch, chi tiết được thụ động hóa (Passivation) hoặc mạ phủ (mạ thiếc, mạ bạc, mạ niken) tùy theo yêu cầu kỹ thuật của bản vẽ.
Khi nào nên áp dụng: 100% các chi tiết bằng đồng đều phải qua làm sạch và bảo vệ bề mặt chống oxy hóa.
Khi nào không nên áp dụng: Khi khách hàng có yêu cầu để đồng oxy hóa tự nhiên phục vụ mục đích trang trí kiến trúc cổ điển (tuy nhiên vẫn phải rửa sạch dầu máy).
6. Kết Luận

Gia công chi tiết đồng chưa bao giờ là bài toán dễ dàng, dù bạn sử dụng máy móc hiện đại đến đâu. Tính dẻo của đồng đỏ đòi hỏi chiến lược dao cụ sắc bén, làm mát mạnh mẽ để tránh lẹo dao. Tính giòn của đồng thau cần tốc độ cắt ổn định để bề mặt không bị vằn. Yêu cầu khắt khe về dung sai và hình học đòi hỏi kỹ thuật gá kẹp thông minh và quy trình đo lường kiểm soát nhiệt độ nghiêm ngặt. Cuối cùng, một chi tiết hoàn hảo trên máy sẽ trở thành phế phẩm nếu bỏ qua công đoạn xử lý bề mặt chống oxy hóa đúng cách.
Sự khác biệt giữa một bản vẽ nằm trên giấy và một chi tiết cơ khí lắp ráp hoàn hảo nằm ở năng lực thực thi và kinh nghiệm xử lý lỗi của nhà sản xuất. Bằng việc tuân thủ các quy trình kỹ thuật chuyên sâu về dao cụ, đồ gá và đo lường, chất lượng sản phẩm gia công luôn được kiểm soát ở mức độ cao nhất.
Bạn đang gặp khó khăn trong việc gia công chi tiết đồng có độ khó cao? Dung sai không đạt chuẩn, bề mặt bị xước hay tỷ lệ hỏng phôi làm đội chi phí dự án? Hãy liên hệ ngay với HAQ. Đội ngũ kỹ sư cơ khí giàu kinh nghiệm của chúng tôi sẵn sàng phân tích bản vẽ, tư vấn giải pháp tối ưu và cung cấp dịch vụ gia công CNC chính xác nhất, đáp ứng mọi yêu cầu khắt khe từ nhà máy của bạn.
Các Câu Hỏi Thường Gặp (FAQ)
1. Tại sao chi tiết đồng đỏ thường bị xước dăm khi phay CNC?
Do đồng đỏ rất dẻo, phoi sinh ra không bị gãy mà kéo thành sợi dài, quấn vào trục chính hoặc dao phay. Khi dao quay, cuộn phoi này cọ xát trực tiếp vào bề mặt vừa gia công gây ra các vết xước dăm.
2. HAQ sử dụng loại dao phay nào để cắt gọt vật liệu đồng?
Chúng tôi sử dụng dao phay hợp kim nguyên khối (Solid Carbide) dạng không phủ (Uncoated), lưỡi cắt siêu bén và rãnh thoát phoi được đánh bóng (Polished flutes) để giảm thiểu tối đa ma sát và hiện tượng lẹo dao.
3. Dung dịch tưới nguội nào an toàn cho chi tiết đồng?
Phải sử dụng dung dịch tưới nguội (Coolant) không chứa lưu huỳnh hoạt tính (Active Sulfur-free). Lưu huỳnh sẽ phản ứng hóa học làm bề mặt đồng bị ố đen không thể tẩy rửa.
4. Sự khác biệt chính khi tiện CNC đồng thau (Brass) và đồng đỏ (Pure Copper) là gì?
Đồng thau chứa kẽm và một lượng nhỏ chì, giúp phoi dễ mủn, thoát nhiệt nhanh, tốc độ gia công cao, ít mài mòn dao. Đồng đỏ dẻo, phoi dai, dễ dính dao, sinh nhiệt cao, cần dao sắc bén và tưới nguội mạnh hơn rất nhiều.
5. Làm thế nào để kẹp các tấm đồng mỏng trên máy CNC mà không bị cong vênh?
Chúng tôi sử dụng bàn hút chân không (Vacuum chuck) để giữ chặt mặt phẳng dưới của tấm phôi, hoặc sử dụng hệ thống băng keo 2 mặt chuyên dụng dùng trong cơ khí kết hợp chốt định vị, thay vì dùng ê-tô kẹp hai bên hông.
6. Vì sao bề mặt chi tiết đồng bị đổi màu sau vài ngày gia công?
Đồng phản ứng cực nhanh với oxy, độ ẩm và các loại axit nhẹ (như mồ hôi tay). Quá trình oxy hóa tạo ra một lớp màng oxit làm xỉn màu. Chi tiết cần được rửa siêu âm và nhúng qua dung dịch thụ động hóa ngay sau khi gia công.
7. HAQ có nhận gia công tiếp điểm đồng mạ bạc không?
Có. Chúng tôi nhận gia công cơ khí hoàn thiện tiếp điểm, sau đó xử lý bề mặt và thực hiện mạ bạc (Silver plating) theo độ dày tiêu chuẩn nhằm tăng tối đa khả năng dẫn điện và chống hồ quang điện.
8. Dung sai tiêu chuẩn khi phay chi tiết đồng tại xưởng là bao nhiêu?
Tùy thuộc vào bản vẽ và thiết kế, chúng tôi kiểm soát dung sai kích thước thường xuyên ở mức ±0.01mm đến ±0.005mm cho các chi tiết chính xác, sử dụng máy đo CMM trong phòng điều hòa nhiệt độ.
9. Tôi nên chọn vật liệu đồng nào cho ổ trượt chịu tải?
Bạn nên chọn đồng thanh (Bronze, ví dụ đồng nhôm hoặc đồng thiếc). Vật liệu này có độ cứng cao, hệ số ma sát thấp và khả năng chống mài mòn cực tốt, phù hợp nhất cho bạc lót, ổ trượt, bánh vít.
10. Có thể cắt Laser CNC trên vật liệu đồng không?
Hoàn toàn được. Tuy nhiên, đồng có tính phản xạ ánh sáng rất cao và dẫn nhiệt nhanh. Chúng tôi sử dụng máy cắt Laser Fiber công suất lớn với công nghệ chống phản xạ ngược để cắt đồng tấm, đảm bảo đường cắt mịn và không gây cháy hỏng đầu cắt laser.
BÀI VIẾT LIÊN QUAN
Gia Công Tủ Điện Công Nghiệp – Thiết Kế & Sản Xuất Đạt Chuẩn
Nhiều anh em kỹ sư khi chuyển từ thiết kế kim loại sang nhựa thường vấp phải một bài toán khó chịu: bản vẽ ghi dung sai +/-...
Gia Công Chi Tiết Đồng CNC
04/08/2026 Gia Công Cơ Khí Nhiều khách hàng gửi bản vẽ chi tiết đồng đến HAQ với yêu cầu dung sai ±0.005mm nhưng lại thắc mắc tại sao...
Để lại bình luận