Gia Công Tủ Điện Công Nghiệp – Thiết Kế & Sản Xuất Đạt Chuẩn
Nhiều anh em kỹ sư khi chuyển từ thiết kế kim loại sang nhựa thường vấp phải một bài toán khó chịu: bản vẽ ghi dung sai +/- 0.02mm, nhưng khi nhận hàng thực tế, kích thước nhảy loạn xạ. Đưa phôi nhựa lên máy CNC không giống như gá một khối nhôm hay thép. Nhựa có đặc tính đàn hồi lớn, hệ số giãn nở nhiệt cao. Kẹp êtô chặt quá, chi tiết cong. Tốc độ cắt cao quá, nhựa chảy lấp đầy me dao. Thậm chí, gia công xong đo trên máy đo CMM đạt chuẩn, nhưng để qua đêm trên bàn nguội, chi tiết tự động co ngót và biến dạng.
Làm việc tại HAQ, trải qua hàng ngàn dự án chế tạo máy và tự động hóa, tôi nhận thấy mấu chốt của gia công chi tiết nhựa nằm ở việc hiểu rõ vật liệu và kiểm soát ứng suất dư. Chúng ta không thể áp dụng tư duy cắt gọt kim loại vào vật liệu polymer. Từ việc chọn dao phay góc cắt lớn, hệ thống làm mát bằng khí nén để thổi phoi liên tục, cho đến bước ủ nhiệt trước khi chạy tinh, mọi thông số đều phải được tinh chỉnh khắt khe.
Bài viết này tôi đúc kết toàn bộ kỹ thuật thực chiến về quá trình xử lý nhựa kỹ thuật, đi sâu vào từng rủi ro ngầm mà các xưởng gia công hay giấu, giúp anh em có góc nhìn toàn diện khi triển khai dự án. Bắt đầu nghiên cứu chi tiết từng phương pháp.
1. Phay và Tiện CNC Chi Tiết Nhựa Nguyên Khối
Gia công bóc tách vật liệu trên máy CNC là hướng đi bắt buộc khi cần chế tạo chi tiết nhựa độ chính xác cao, biên dạng phức tạp với số lượng đơn chiếc hoặc loạt nhỏ.
Giải thích:
Phay và tiện CNC nhựa sử dụng dao cụ quay hoặc phôi quay để cắt gọt khối nhựa đặc (dạng tấm hoặc cây tròn) thành hình dáng cuối cùng theo mô hình 3D CAD/CAM. Quá trình này đòi hỏi sự đồng bộ giữa hệ điều khiển máy, công cụ cắt sắc bén và phương pháp kẹp chặt phân tán lực.

Phân tích:
Điểm khác biệt cốt lõi khi cắt gọt nhựa là nhiệt độ tại vùng cắt. Nhựa truyền nhiệt rất kém. Nhiệt sinh ra do ma sát không truyền vào phôi mà tích tụ ngay tại lưỡi dao. Nếu dao không thoát phoi kịp, phoi nhựa sẽ nóng chảy, bám chặt vào lưỡi cắt, tạo thành một khối lầy nhầy phá nát bề mặt chi tiết. Yêu cầu bắt buộc là sử dụng dao cụ có số me cắt ít (thường là dao 1 me hoặc 2 me) với rãnh thoát phoi sâu, góc trước (rake angle) lớn và lưỡi cắt được mài cực kỳ sắc.
Ví dụ thực tế:
Tháng trước, HAQ nhận gia công một lô đồ gá kiểm tra (jig) cho nhà máy điện tử. Vật liệu là nhựa POM chống tĩnh điện (ESD POM). Bản vẽ yêu cầu độ phẳng bề mặt lắp ghép dưới 0.05mm trên chiều dài 300mm. Nếu dùng êtô kẹp hai bên hông như bình thường, chi tiết vòng cung ngay khi tháo ra. Đội ngũ kỹ thuật HAQ quyết định phay phẳng một mặt, sau đó dùng bàn từ chân không (vacuum chuck) để hút giữ phôi cho bước gia công mặt còn lại. Kết quả độ phẳng đạt 0.02mm, chi tiết nằm êm ái trên bàn map.
Ưu điểm:
-
Đạt độ chính xác rất cao, dung sai có thể ép xuống mức micro nếu nhiệt độ xưởng ổn định.
-
Không mất chi phí và thời gian làm khuôn.
-
Thay đổi thiết kế (revision) linh hoạt ngay trên bản vẽ CAM.
-
Bề mặt gia công sáng bóng, biên dạng sắc nét.
Hạn chế:
-
Tỷ lệ phoi thừa lớn, lãng phí vật liệu nguyên khối.
-
Thời gian gia công từng chi tiết lâu hơn rất nhiều so với ép phun.
-
Rất nhạy cảm với lực kẹp chặt đồ gá.
Sai lầm thường gặp:
-
Dùng chung dao phay thép (dao có lớp phủ TiAlN) để phay nhựa. Lớp phủ này thường làm mép dao cùn đi một chút, tạo ma sát lớn, gây chảy nhựa.
-
Lạm dụng dung dịch làm mát (coolant) pha dầu. Một số loại hóa chất trong dung dịch làm mát làm lão hóa, nứt chân chim (environmental stress cracking) bề mặt nhựa PC hoặc Acrylic sau một thời gian sử dụng.

Kinh nghiệm triển khai:
-
Luôn sử dụng khí nén sạch thổi trực tiếp vào vùng cắt để đẩy phoi và làm mát lưỡi dao. Trong môi trường xưởng gia công CNC với ánh sáng rọi rõ từng hạt bụi mịn, bạn sẽ thấy phoi nhựa văng ra theo dạng mảnh vụn dứt khoát nếu chế độ cắt chuẩn.
-
Chia quá trình gia công thành hai nguyên công rõ rệt: Chạy thô chừa lại lượng dư 0.5mm – 1mm, tháo chi tiết ra để giải phóng ứng suất, sau đó mới gá lại thật nhẹ tay để chạy tinh.
Khi nào nên áp dụng:
-
Sản xuất nguyên mẫu (Prototyping).
-
Gia công đồ gá, jig, chi tiết máy chuyên dụng số lượng ít (dưới 500 pcs).
-
Yêu cầu dung sai lắp ghép khắt khe.
Khi nào không nên áp dụng:
-
Sản xuất đại trà hàng triệu chi tiết dân dụng.
-
Thiết kế có thành vách quá mỏng (dưới 0.5mm), khi phay dao sẽ đẩy thành nhựa dạt ra xa thay vì cắt đứt.
2. Chế Tạo Chi Tiết Nhựa Bằng Công Nghệ Ép Phun

Khi bài toán đặt ra là số lượng lớn, chi phí trên mỗi đơn vị sản phẩm rẻ, ép phun là con đường duy nhất.
Giải thích:
Hạt nhựa nguyên sinh được gia nhiệt nóng chảy trong một nòng xilanh trục vít, sau đó bơm với áp lực cực lớn vào một khoang khuôn bằng thép đã được tạo hình sẵn. Nhựa nguội đi, đông đặc lại tạo thành chi tiết, khuôn mở ra và hệ thống ty lói đẩy sản phẩm rơi ra ngoài.
Phân tích:
Trái tim của hệ thống này là bộ khuôn ép. Chất lượng khuôn quyết định 90% chất lượng chi tiết nhựa. Quá trình thiết kế khuôn phải tính toán chi li hệ số co ngót của từng dòng nhựa (shrinkage rate), thiết kế hệ thống kênh dẫn (runner), cổng bơm (gate) và hệ thống đường nước làm mát (cooling channel). Áp lực ép, thời gian giữ áp, nhiệt độ nòng phun phải phối hợp nhịp nhàng.
Ví dụ thực tế:
Khách hàng đặt HAQ sản xuất 50.000 vỏ hộp tụ điện bằng nhựa ABS. Mẫu in 3D ban đầu chạy hoàn hảo, nhưng khi lên khuôn ép thử (T0), chi tiết bị lõm bề mặt (sink marks) tại các vị trí gân gia cường bên trong. Phân tích trên phần mềm Moldflow cho thấy gân quá dày so với thành chính, nhựa tại khu vực gân nguội chậm hơn kéo bề mặt lõm xuống. Chúng tôi phải lên máy EDM sửa lại insert khuôn, làm mỏng gân đi 30%, hiện tượng lõm biến mất hoàn toàn.
Ưu điểm:
-
Năng suất cực cao, vòng đời một chu kỳ ép (cycle time) chỉ tính bằng giây.
-
Chi phí gia công trên một sản phẩm cực rẻ khi sản xuất hàng loạt.
-
Đúc được những biên dạng rỗng, hốc ngầm, họa tiết bề mặt (texture) mà gia công CNC không thể chạm dao tới.
Hạn chế:
-
Chi phí đầu tư khuôn ban đầu rất đắt đỏ (từ vài chục đến hàng trăm triệu đồng).
-
Thời gian chế tạo khuôn kéo dài (2 – 8 tuần).
-
Sửa đổi thiết kế rất khó khăn, tốn kém sau khi khuôn đã lên hình.
Sai lầm thường gặp:
-
Thiết kế góc thoát khuôn (draft angle) quá nhỏ, dẫn đến sản phẩm bị cào xước (drag marks) khi đẩy ra khỏi khuôn.
-
Đặt cổng bơm (gate) sai vị trí gây ra đường hàn (weld line) yếu tại các khu vực chịu lực chính của chi tiết.
Kinh nghiệm triển khai:
-
Thiết kế chi tiết nhựa ép phun luôn phải tuân thủ nguyên tắc “độ dày đồng nhất” (uniform wall thickness).
-
Bố trí hệ thống làm mát bao quanh khoang khuôn càng gần càng tốt để tăng tốc độ chu kỳ và giảm cong vênh do tản nhiệt không đều.
Khi nào nên áp dụng:
-
Đơn hàng số lượng lớn (trên 10.000 pcs).
-
Thiết kế đã chốt cố định, không thay đổi.
Khi nào không nên áp dụng:
-
Chế tạo sản phẩm thử nghiệm vòng đời ngắn.
-
Chi tiết có khối lượng quá lớn, thành vách quá dày dạng cục đặc (sẽ bị rỗ bọt khí và co ngót nghiêm trọng).
3. Lựa Chọn Và Tối Ưu Hóa Chế Độ Cắt Cho Các Loại Nhựa (POM, PEEK, PTFE)
Mỗi vật liệu polymer mang một tính cách riêng biệt. Kỹ sư lập trình CAM không hiểu vật liệu sẽ làm hỏng hàng ngay từ nhát dao đầu tiên.
Giải thích:
Tối ưu hóa chế độ cắt là việc thiết lập sự cân bằng giữa tốc độ trục chính (Spindle Speed – RPM), bước tiến dao (Feed Rate – mm/min), và độ sâu mỗi lớp cắt (Depth of Cut – DOC) sao cho phù hợp với cơ tính, điểm nóng chảy của từng mác nhựa.
Phân tích & Kinh nghiệm triển khai (Theo từng nhóm vật liệu):
-
Nhựa POM (Polyacetal/Delrin):
Đây là vật liệu “thân thiện” nhất trong xưởng cơ khí. Bề mặt cứng, bôi trơn tốt, phoi đứt đoạn dễ dàng.
-
Gia công: Tốc độ quay cao (8000 – 12000 RPM cho dao phay 10mm), bước tiến nhanh để tránh lưu dao tại một điểm.
-
Rủi ro: Rất dễ bị biến dạng do ứng suất dư bẩm sinh bên trong tấm phôi. Cần lật mặt gọt vỏ đều hai bên trước khi gia công chi tiết chính.
-
-
Nhựa PTFE (Teflon):
Mềm, đàn hồi cực mạnh, trơn trượt, chịu nhiệt rất tốt nhưng độ cứng cơ học thấp.
-
Gia công: Cực kỳ khó đạt dung sai hẹp vì vật liệu luôn có xu hướng “né” lưỡi dao. Phải dùng dao mài cực bén như dao mổ. Tốc độ trục chính giảm xuống, bước tiến cao. Tuyệt đối không dùng dao đã có dấu hiệu mẻ hoặc cùn.
-
Rủi ro: Phay xong tạo ra rất nhiều ba-via (burr) dạng tơ bám dai dẳng ở các góc cạnh. Phải tốn nhiều công sức lấy ba-via thủ công bằng dao trổ.
-
-
Nhựa PEEK (Polyether ether ketone):
Siêu vật liệu nhựa kỹ thuật. Chịu nhiệt độ cực cao, cứng như nhôm, chống hóa chất tuyệt vời. Giá thành vô cùng đắt đỏ.
-
Gia công: Cảm giác cắt PEEK rất giống cắt nhôm hợp kim. Cần dao cụ Carbide chất lượng cao. Kiểm soát nhiệt chặt chẽ vì PEEK đắt tiền, hỏng một phôi là thiệt hại lớn.
-
Rủi ro: Dễ nứt mẻ ở mép thoát dao (breakout) nếu bước tiến quá nhanh khi lưỡi dao sắp đi ra khỏi phôi. Cần lập trình đường dao chạy vòng cung (roll-in, roll-out) thay vì đâm thẳng.
-

Ví dụ thực tế:
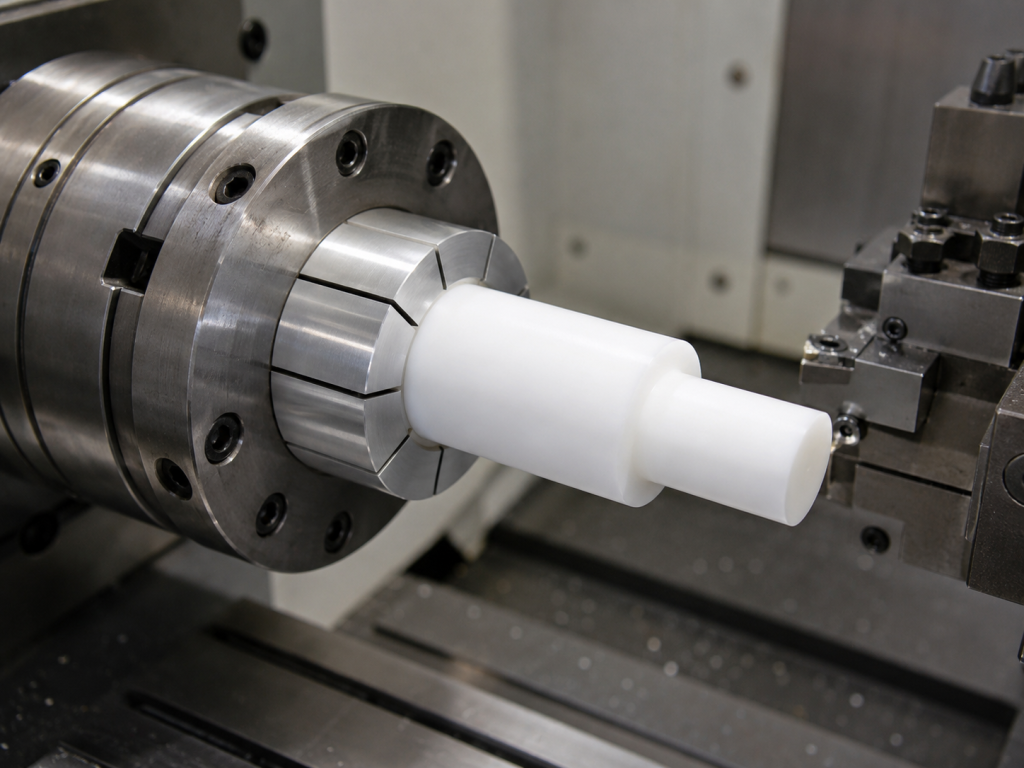
Một khách hàng y tế mang bản vẽ tay kẹp phẫu thuật đến, chỉ định vật liệu PTFE. Kỹ thuật viên thao tác tiện trục PTFE với dung sai +/- 0.01mm. Khi kẹp mâm cặp 3 chấu thông thường, vật liệu mềm bóp méo hình ô-van. HAQ phải tiện một bạc lót bằng nhôm xẻ rãnh (collet mềm) ôm trọn chu vi trục PTFE, chia đều lực ép lên toàn bộ bề mặt, từ đó mới bảo toàn được độ tròn xoay của chi tiết.

Ưu điểm của việc tối ưu hóa:
-
Kéo dài tuổi thọ dao cụ, tối đa hóa thời gian gia công, đạt chất lượng bề mặt G7, G8.
Hạn chế:
-
Đòi hỏi kỹ sư có kinh nghiệm đứng máy thực chiến lâu năm, phần mềm không thể tự tính toán chuẩn xác cho mọi tình huống thực tế.
Sai lầm thường gặp:
-
Sợ hỏng dao nên cho tốc độ quay và bước tiến quá chậm. Thực tế, dao cọ xát tại một chỗ sinh nhiệt làm chảy nhựa nhanh hơn là cắt nhanh gọt lẹ.
Khi nào nên áp dụng:
-
Luôn luôn phải áp dụng mọi lúc mọi nơi khi chạy máy.
Khi nào không nên áp dụng:
-
Không có ngoại lệ.
Bảng Thông Số Cắt Tham Khảo (Dành cho Dao phay ngón hợp kim 1 me, D=10mm):
| Vật liệu | Tốc độ trục (RPM) | Bước tiến (mm/min) | Làm mát khuyên dùng | Lưu ý đặc biệt |
| POM | 8,000 – 10,000 | 2,500 – 3,500 | Khí nén | Xả lượng dư đều 2 mặt |
| PTFE | 5,000 – 7,000 | 3,000 – 4,000 | Khí nén / Nước | Mài dao cực bén |
| PEEK | 6,000 – 8,000 | 1,500 – 2,500 | Khí nén / Nước | Phay climb milling (phay thuận) |
4. Quy Trình Kiểm Soát Ứng Suất Dư Và Kiểm Tra Chất Lượng
Biến dạng là kẻ thù số một của gia công nhựa. Kiểm soát tốt vấn đề này phân biệt xưởng cơ khí đẳng cấp và xưởng cơ khí thông thường.
Giải thích:
Ứng suất dư (Residual stress) là lực ngầm còn tồn tại bên trong khối phôi nhựa từ quá trình đùn hoặc đúc ở nhà máy sản xuất vật liệu. Khi ta phay đi một lớp áo bên ngoài, sự cân bằng lực bị phá vỡ, khối nhựa giải phóng năng lượng và cong lên.
Phân tích:
Giải pháp triệt để là quá trình ủ nhiệt (Annealing). Khối nhựa được đưa vào lò nung, gia nhiệt từ từ lên đến nhiệt độ tới hạn, giữ trong vài giờ (tùy độ dày), sau đó làm nguội cực chậm trong lò. Quá trình này sắp xếp lại cấu trúc phân tử, triệt tiêu hoàn toàn nội lực ngầm.

Ví dụ thực tế:
HAQ từng gia công mặt bích nhựa PVC đường kính 500mm cho hệ thống xử lý khí thải. Bản vẽ yêu cầu phẳng. Nếu cứ thế đem tấm PVC dày 30 ly lên phay, cắt xong nó vểnh lên như cái đĩa. Chúng tôi áp dụng quy trình gia công thô (chừa 2mm), cho vào tủ sấy công nghiệp ủ nhiệt theo biểu đồ tiêu chuẩn, sau đó để nguội tự nhiên qua đêm rồi mới gá lên máy chạy tinh hớt mỏng. Kết quả mặt bích phẳng lì, gioăng cao su ốp vào kín mít, không rò rỉ một giọt hóa chất.
Ưu điểm:
-
Đảm bảo tính ổn định kích thước lâu dài của sản phẩm trong suốt vòng đời sử dụng.
Hạn chế:
-
Tốn nhiều thời gian chờ đợi.
-
Quy trình phức tạp, đòi hỏi trang thiết bị lò ủ nhiệt chuyên dụng.
Sai lầm thường gặp:
-
Cố gắng dùng êtô kẹp thật chặt bẻ thẳng chi tiết cong lại để phay cho phẳng. Khi nhả êtô ra, chi tiết bật ngược trở lại, cong càng tợn hơn.
-
Làm nguội đột ngột bằng nước sau khi ủ nhiệt, gây nứt vỡ cấu trúc vi mô.
Kinh nghiệm triển khai (Checklist trước khi chạy tinh chi tiết nhựa lớn):
-
Kiểm tra phôi đã được ủ khử ứng suất chưa?
-
Bố trí điểm kẹp đồ gá rải đều, dùng lực siết vừa đủ (nên dùng cờ lê lực).
-
Sử dụng đồng hồ so kiểm tra độ võng của phôi khi siết ốc.
-
Lượng dư nguyên công chạy tinh không vượt quá 0.5mm.
-
Kiểm tra hệ thống vòi xịt khí nén đúng ngay lưỡi cắt.

Khi nào nên áp dụng:
-
Bắt buộc đối với chi tiết dạng tấm mỏng, diện tích lớn.
-
Vật liệu nhựa có độ kết tinh cao (như POM, Nylon).
Khi nào không nên áp dụng:
-
Các chi tiết nhỏ, dạng khối lập phương đặc, dung sai rộng không cần thiết phải ủ nhiệt phức tạp.

Kết luận
Gia công chi tiết nhựa là một lĩnh vực kết hợp giữa sự cứng nhắc của máy móc và sự thấu hiểu mềm dẻo về đặc tính vật liệu. Một kỹ sư giỏi không đâm đầu vào cắt gọt ngay mà luôn tư duy về đường đi của phoi, cách nhiệt độ tản ra, và cách khối phôi “thở” khi bị bóc tách lớp vỏ bảo vệ. Tại HAQ, chúng tôi áp dụng tiêu chuẩn kiểm soát chất lượng từ khâu chọn phôi, lập trình đường chạy dao tối ưu, đến quy trình ủ nhiệt khử ứng suất chuyên nghiệp. Đầu tư trí tuệ vào giai đoạn chuẩn bị sẽ tạo ra những sản phẩm cơ khí nhựa sắc nét, chính xác, vận hành bền bỉ trong các dây chuyền khắc nghiệt.
CTA
Bản vẽ của bạn yêu cầu dung sai khắt khe trên vật liệu nhựa PEEK, POM hay PTFE? Bạn đang đau đầu vì các xưởng gia công trả hàng cong vênh, kích thước sai số? Hãy liên hệ ngay với đội ngũ kỹ sư tại HAQ. Chúng tôi chuyên phân tích kỹ thuật, thiết kế quy trình và cung cấp dịch vụ gia công CNC chi tiết nhựa chính xác nhất. Gửi bản vẽ qua Zalo hoặc Email, HAQ sẽ tư vấn vật liệu và báo giá ngay trong ngày.
Câu Hỏi Thường Gặp (FAQ)
1. Tại sao phay nhựa POM xong, để qua đêm kích thước lại bị hụt đi?
Bản thân nhựa có hệ số giãn nở nhiệt lớn. Quá trình gia công sinh nhiệt làm chi tiết phình ra, bạn đo tại máy đạt chuẩn. Qua đêm, nhiệt độ phòng giảm, chi tiết co lại, dẫn đến hụt kích thước. Cần làm mát tốt và kiểm tra trong phòng QC điều hòa ổn định.
2. HAQ nhận gia công nhựa theo yêu cầu với số lượng bao nhiêu?
Chúng tôi nhận gia công CNC từ đơn chiếc (1 pcs) cho đến hàng nghìn chi tiết. Đối với số lượng lớn (trên 10.000), HAQ tư vấn thiết kế và chế tạo khuôn ép phun nhựa để tối ưu chi phí.
3. Dung sai cao nhất có thể đạt được khi phay nhựa PTFE là bao nhiêu?
PTFE (Teflon) rất mềm và đàn hồi. Dung sai thực tế khả thi trong môi trường công nghiệp ổn định ở mức +/- 0.05mm. Việc cố ép xuống +/- 0.01mm thường không mang lại giá trị thực tiễn vì nhiệt độ môi trường thay đổi cũng tự làm kích thước xê dịch quá dung sai này.
4. Dùng dao phay nhôm để chạy nhựa được không?
Được, và rất khuyến khích. Dao phay nhôm (thường không có lớp phủ hoặc phủ ZrN), góc trước lớn, me thoát phoi rộng, rãnh bóng, rất lý tưởng để cắt gọt nhựa mà không làm chảy vật liệu.
5. Hiện tượng nứt chân chim trên nhựa PC, Acrylic sau khi gia công là do đâu?
Do phản ứng hóa học giữa ứng suất dư bên trong vật liệu kết hợp với tác động của dung môi (như nước làm mát pha dầu, cồn lau chùi). Khắc phục bằng cách dùng khí nén làm mát và ủ nhiệt khử ứng suất.
6. Sự khác biệt giữa đùn nhựa và ép phun nhựa?
Ép phun đúc ra chi tiết 3D hoàn chỉnh theo lòng khuôn. Đùn nhựa tạo ra các profile dài liên tục (dạng ống, thanh, cuộn) thông qua một đầu khuôn định hình.
7. Có thể tạo ren lỗ (tapping) trực tiếp trên nhựa POM không?
Hoàn toàn được. POM có độ cứng cơ học tốt, tạo ren rất chắc chắn. Đối với nhựa mềm hơn như PTFE hay Nylon, nên sử dụng cấy ren kim loại (Helicoil hoặc Insert brass) ép nhiệt vào để tăng khả năng chịu lực siết.
8. Làm sao để đánh bóng chi tiết nhựa Acrylic (Mica) sau khi phay CNC?
Có thể dùng phương pháp đánh bóng cơ học (giấy nháp mịn, bánh nỉ), đánh bóng bằng lửa (flame polishing) hoặc bay hơi hóa chất (vapor polishing). Tại HAQ, chúng tôi ưu tiên tiện, phay bằng dao kim cương (MCD) để bề mặt trong suốt ngay trên máy.
9. Thời gian thiết kế và làm khuôn ép phun tại HAQ mất bao lâu?
Tùy độ phức tạp của khuôn, thông thường từ 15 đến 30 ngày cho đến khi ra được mẫu thử T0 đầu tiên.
10. HAQ có cung cấp chứng chỉ vật liệu (CO, CQ) cho nhựa kỹ thuật không?
Có. Chúng tôi nhập phôi nhựa từ các đối tác uy tín, có đầy đủ CO, CQ chứng minh nguồn gốc, mác nhựa đúng cam kết, đáp ứng yêu cầu khắt khe của các nhà máy lắp ráp điện tử, y tế.
BÀI VIẾT LIÊN QUAN
Gia Công Chi Tiết Đồng CNC
04/08/2026 Gia Công Cơ Khí Nhiều khách hàng gửi bản vẽ chi tiết đồng đến HAQ với yêu cầu dung sai ±0.005mm nhưng lại thắc mắc tại sao...
Gia Công Chi Tiết Đồng CNC
04/08/2026 Gia Công Cơ Khí Nhiều khách hàng gửi bản vẽ chi tiết đồng đến HAQ với yêu cầu dung sai ±0.005mm nhưng lại thắc mắc tại sao...
Để lại bình luận