Hướng Dẫn Chọn Giá Kệ Kho Hàng
Bước chân vào một nhà máy mới, hệ thống lưu trữ luôn là bài toán ngốn nhiều ngân sách và chất xám của ban quản lý. Bạn cầm trên tay năm bản báo giá kệ kho với mức chênh lệch lên đến 30%, nhưng lại bối rối vì thông số kỹ thuật na ná nhau. Mười lăm năm làm nghề cơ khí chế tạo, trực tiếp đứng máy chấn CNC biên dạng cột kệ và tính toán kết cấu chịu lực, tôi từng chứng kiến nhiều chủ đầu tư trả giá đắt. Dãy kệ thép gục ngã chỉ sau sáu tháng vận hành, nguyên nhân không hẳn do chở quá tải, mà bắt nguồn từ việc sử dụng sai mác thép, tính toán sai mô men uốn của thanh beam, hoặc thợ thi công bỏ qua việc siết lực chuẩn cho bu lông móng.
Quyết định đầu tư kệ công nghiệp yêu cầu góc nhìn khắt khe của một kỹ sư kết cấu. Chóp cột dày bao nhiêu, gân tăng cứng dập nổi thế nào, phương pháp hàn TIG hay MIG áp dụng tại các khớp nối bích đều quyết định tuổi thọ hệ thống. Bài viết này tôi bóc tách từng thông số kỹ thuật lõi, chia sẻ kinh nghiệm xương máu từ khâu thiết kế bản vẽ đến lắp đặt thực tế. Mục tiêu cuối cùng: Giúp bạn tự tin đánh giá năng lực nhà cung cấp và đưa ra lựa chọn an toàn, tối ưu chi phí cho nhà máy của mình.
1. Phân loại và nguyên lý vận hành các hệ thống giá kệ công nghiệp
Hệ thống lưu trữ chia thành nhiều dòng chuyên biệt. Lựa chọn đúng loại kệ quyết định luồng luân chuyển hàng hóa và hiệu suất khai thác diện tích xưởng.
1.1 Kệ Selective (Lựa chọn 100%)

Giải thích:
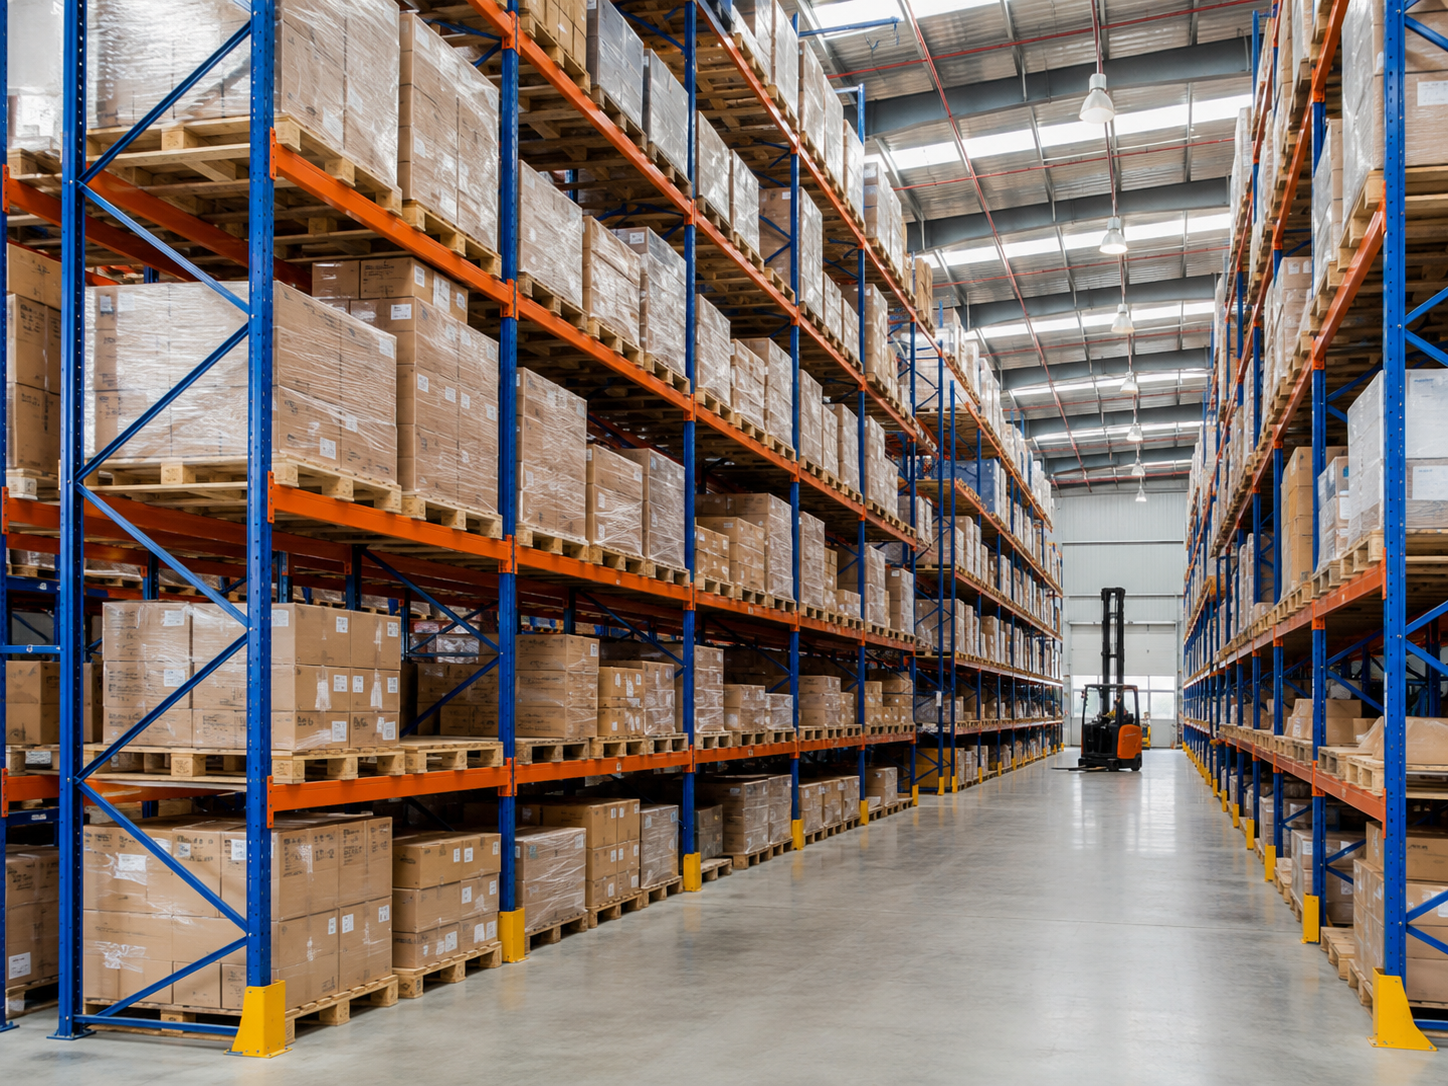
Selective Rack là hệ thống kệ cơ bản nhất, mỗi pallet hàng đều tiếp xúc trực tiếp với lối đi của xe nâng. Mức độ tiếp cận hàng hóa đạt 100%.
Phân tích:
Kết cấu gồm các khung cột (Upright) ghép lại với nhau, liên kết bởi thanh giằng ngang, giằng chéo và các thanh dầm (Beam). Trọng tải phân bổ đều dọc theo chiều dài của dầm. Khả năng chịu tải thường từ 1000 kg đến 3000 kg/tầng.
Ví dụ thực tế:
Một nhà máy sản xuất phụ tùng ô tô sở hữu 5.000 mã linh kiện (SKU) khác nhau, xuất nhập liên tục mỗi ngày. Họ bắt buộc dùng kệ Selective để công nhân nhặt đúng mã hàng mà không cần di chuyển các pallet khác.
Ưu điểm:
-
Tiếp cận mọi pallet nhanh chóng, không bị vướng.
-
Tương thích với hầu hết các loại xe nâng trên thị trường.
-
Chi phí đầu tư ban đầu tính trên mỗi vị trí pallet thấp nhất.
Hạn chế:
-
Lãng phí diện tích sàn cho lối đi. Mật độ lưu trữ thấp (chỉ tận dụng khoảng 30-40% diện tích kho).
Sai lầm thường gặp:
-
Thiết kế chiều cao các tầng quá sát với kiện hàng, gây khó khăn cho tài xế xe nâng khi thao tác, dễ xảy ra va chạm làm rách bạt hoặc móp méo hàng.
Kinh nghiệm triển khai:
Nên chừa khoảng trống an toàn (clearance) ít nhất 100 mm – 150 mm từ đỉnh hàng hóa đến đáy thanh beam của tầng trên.
Khi nào nên áp dụng: Kho có nhiều chủng loại hàng hóa (high SKU), vòng quay tồn kho nhanh, xuất nhập liên tục.
Khi nào không nên áp dụng: Kho đông lạnh chi phí vận hành cao cần tối đa hóa mật độ, hoặc kho chỉ chứa 1-2 loại hàng duy nhất.
1.2 Kệ Drive-in / Drive-through (Lưu trữ mật độ cao)

Giải thích:
Xe nâng di chuyển trực tiếp vào bên trong các dãy kệ để đặt và lấy hàng. Các pallet tựa trên các rãnh đỡ (rail) chạy dọc theo chiều sâu của kệ.
Phân tích:
Nguyên lý xếp hàng First-In-Last-Out (FILO) đối với Drive-in và First-In-First-Out (FIFO) với Drive-through. Kết cấu loại bỏ hoàn toàn các lối đi đan xen, đẩy mật độ lưu trữ lên cực hạn. Lực tác động lên khung cột rất lớn, đặc biệt là nguy cơ va chạm từ xe nâng khi di chuyển trong không gian hẹp.
Ví dụ thực tế:
Nhà máy nước giải khát sản xuất hàng loạt các lô nước tăng lực cùng quy cách. Họ đẩy hàng vào kệ Drive-in sâu 6 pallet. Hàng sản xuất trước để sâu bên trong, xuất theo từng mẻ lớn.
Ưu điểm:
-
Tối ưu hóa 70-80% diện tích kho.
-
Phù hợp tuyệt đối cho kho lạnh, kho mát lưu trữ đồng nhất.
Hạn chế:
-
Tốc độ xuất nhập chậm.
-
Kén xe nâng (yêu cầu kích thước xe phải lọt lòng dãy kệ).
-
Rủi ro xe nâng đụng trúng khung cột rất cao.
Sai lầm thường gặp:
-
Bỏ qua việc lắp đặt rail dẫn hướng dưới sàn (Guide rail) cho xe nâng, khiến tài xế dễ đi lệch, tông vào chân cột gây bẹp rúm kết cấu.
Kinh nghiệm triển khai:
Bắt buộc bổ sung các ốp bảo vệ chân cột (Column Guard) cường độ cao và định kỳ kiểm tra độ xiết của bu lông neo móng.
Khi nào nên áp dụng: Lưu trữ khối lượng lớn, ít chủng loại, hạn sử dụng dài hạn.
Khi nào không nên áp dụng: Hàng hóa cần xuất theo nguyên tắc nhập trước xuất trước (FIFO) nghiêm ngặt nhưng thiết kế dạng Drive-in hở một đầu.
Bảng so sánh nhanh hai hệ thống cốt lõi
| Tiêu chí | Kệ Selective | Kệ Drive-in |
| Mật độ lưu trữ | Thấp | Rất cao |
| Khả năng tiếp cận hàng | 100% | Dưới 20% |
| Tốc độ xuất nhập | Nhanh | Chậm |
| Đa dạng hàng hóa (SKU) | Cao | Thấp |
| Nguy cơ va chạm kết cấu | Thấp | Rất cao |
2. Đánh giá vật liệu và kết cấu cơ khí của giá kệ
Một hệ thống kệ an toàn bắt đầu từ mác thép và độ chính xác của các đường chấn CNC. Đừng thỏa hiệp với các thông số vật liệu.
2.1 Lựa chọn mác thép và tiêu chuẩn chịu lực

Giải thích:
Chất lượng thép quyết định giới hạn chảy (Yield Strength) và độ bền kéo (Tensile Strength) của toàn bộ hệ thống.
Phân tích:
Thép SS400 (theo chuẩn JIS G3101) hoặc Q235B là tiêu chuẩn phổ biến nhất trong chế tạo giá kệ công nghiệp tải trọng nặng. Giới hạn chảy của SS400 rơi vào khoảng 235 – 245 MPa. Khả năng chịu uốn của thanh Beam phụ thuộc vào mô men quán tính của mặt cắt ngang tiết diện. Cột Upright thường dập biên dạng chữ Omega có nhiều gân tăng cứng để triệt tiêu lực nén dọc trục và lực uốn do tải lệch tâm.
Kinh nghiệm triển khai:
Yêu cầu nhà cung cấp cung cấp chứng chỉ CO, CQ của cuộn thép nguyên liệu. Khi cắt laser CNC và chấn gấp, các góc bo (R) phải đều, không bị rạn nứt tế vi trên bề mặt uốn.
2.2 Đánh giá mối hàn và liên kết bu lông

Phân tích:
Phần tai cài (Connector) nối giữa thanh Beam và cột Upright chịu ứng suất cắt cực lớn. Mối hàn liên kết tai cài vào dầm thép phải là hàn tự động (hàn Robot MIG) để đảm bảo độ ngấu sâu, không lẫn xỉ bọt khí.
Bu lông lắp ráp khung giằng bắt buộc dùng bu lông cường độ cao, tối thiểu mác 8.8. Bu lông neo móng (Expansion bolt) phải cắm sâu vào bê tông đạt mác chuẩn.
Sai lầm thường gặp:
Sử dụng bu lông mác 4.6 hoặc 5.6 cho các hệ thống kệ cao trên 6 mét. Lực rung lắc từ thao tác đặt pallet của xe nâng sẽ làm lỏng hoặc đứt gãy bu lông cấp bền thấp, dẫn đến sụp đổ dây chuyền.
3. Xử lý bề mặt: Sơn tĩnh điện công nghiệp

Lớp phủ bề mặt đóng vai trò lớp áo giáp chống ăn mòn hóa học và cơ học.
Giải thích:
Sơn tĩnh điện (Powder Coating) là phương pháp phủ bột sơn khô lên bề mặt kim loại mang điện tích trái dấu, sau đó nung chảy ở nhiệt độ 180°C – 200°C.
Phân tích:
Độ dày lớp sơn đạt chuẩn cho giá kệ công nghiệp dao động từ 60 µm đến 80 µm. Lớp sơn bám dính tốt giúp bảo vệ lõi thép khỏi môi trường oxy hóa.
Quy trình xử lý bề mặt trước khi sơn (rất quan trọng):
-
Tẩy dầu mỡ hóa học.
-
Rửa nước.
-
Tẩy gỉ bằng axit.
-
Rửa nước.
-
Photphat hóa (tạo lớp màng kẽm photphat chống gỉ và tăng bám dính).
-
Sấy khô.
Sai lầm thường gặp:
Nhà sản xuất bỏ qua khâu photphat hóa để giảm giá thành, chỉ lau thủ công rồi phun sơn. Hậu quả là lớp sơn bong tróc từng mảng lớn sau một năm dưới tác động ma sát của càng xe nâng.
Khi nào nên áp dụng: Các kho bãi thông thường, kho mát.
Khi nào không nên áp dụng: Kho lạnh âm sâu (-20°C đến -40°C) hoặc kho ngoài trời gần biển, môi trường axit. Trường hợp này bắt buộc dùng phương pháp mạ kẽm nhúng nóng (Hot-dip Galvanizing).
4. Bố trí không gian và tương tác với thiết bị nâng hạ
Giá kệ thép không hoạt động độc lập. Nó là một nửa của phương trình lưu trữ; nửa còn lại là xe nâng (Forklift).
4.1 Tính toán bề rộng lối đi (Aisle Width)

Phân tích:
Bề rộng lối đi phải lớn hơn Bán kính quay vòng góc vuông (Right Angle Stacking Aisle – AST) của thiết bị nâng. AST phụ thuộc vào chiều dài càng nâng, chiều dài pallet và kích thước thân xe.
Ví dụ thực tế:
Sử dụng xe nâng Reach Truck 1.5 tấn, kích thước pallet 1200×1000 mm. Thông số AST của nhà sản xuất xe nâng đưa ra là 2750 mm. Khoảng cách an toàn chừa thêm 200 mm. Bề rộng lối đi lọt lòng giữa hai dãy kệ thiết kế chuẩn ở mức 2950 mm.
Sai lầm thường gặp:
Thiết kế lối đi quá hẹp nhằm ép thêm dãy kệ. Tài xế phải lùi đi lùi lại nhiều đỏ mới lấy được hàng, năng suất giảm sút trầm trọng. Các góc chân cột thường xuyên bị tông móp.
Checklist đồng bộ thiết bị kho:
-
[ ] Tải trọng nâng tối đa của xe lớn hơn tải trọng pallet nặng nhất.
-
[ ] Chiều cao nâng tối đa của xe vươn tới được tầng kệ trên cùng cộng thêm khoảng nâng hở 150 mm.
-
[ ] Bề rộng lối đi kệ ≥ AST của xe + 200 mm an toàn.
-
[ ] Chiều cao tĩnh không xưởng ≥ Chiều cao kệ + Chiều cao pallet trên cùng + khoảng cách đến vòi phun Sprinkler (theo PCCC).
5. Quy trình kiểm định chất lượng và bảo trì kệ kho
Khung thép tĩnh không đồng nghĩa với an toàn vĩnh cửu.
5.1 Giới hạn độ võng đàn hồi (Deflection Limit)

Giải thích:
Thanh beam khi chịu tải trọng hàng hóa sẽ bị uốn cong (võng xuống) ở điểm giữa.
Phân tích:
Theo các tiêu chuẩn kỹ thuật thiết kế kết cấu, độ võng đàn hồi cho phép (Maximum Deflection) thường quy định là L/200 (L là chiều dài thanh beam).
Ví dụ: Thanh beam dài 2700 mm. Độ võng tối đa cho phép khi chất đủ tải trọng thiết kế = 2700 / 200 = 13.5 mm.
Kinh nghiệm triển khai:
Khi nghiệm thu, tiến hành chất thử tải 100% lên một tầng kệ trong 24 giờ. Dùng thước ngắm laser đo độ võng. Sau khi dỡ tải, thanh beam phải đàn hồi khôi phục hoàn toàn về trạng thái đường thẳng ban đầu. Nếu xuất hiện biến dạng dẻo (võng vĩnh viễn), vật liệu thép hoặc thiết kế tiết diện đã sai.
5.2 Hướng dẫn bảo trì định kỳ
Các bước thực hiện kiểm tra hàng tháng:
-
Rà soát trực quan toàn bộ chân cột, đánh dấu các vị trí móp méo sâu quá 3 mm.
-
Kiểm tra các chốt cài an toàn (Safety pin) nối giữa beam và cột xem có bị rơi rớt không.
-
Siết lại bu lông khung giằng, bu lông bích chân.
-
Đánh giá tình trạng rỉ sét tại các vị trí trầy xước sơn, tiến hành sơn dặm lại để ngăn ăn mòn ăn sâu vào lõi thép.
6. Năng lực gia công giá kệ công nghiệp tại HAQ

Hoạt động sâu rộng trong lĩnh vực gia công cơ khí chính xác, HAQ thấu hiểu tầm quan trọng của dung sai lắp ráp và chất lượng vật liệu đối với hệ thống lưu trữ tải trọng nặng.
Chúng tôi áp dụng quy trình kiểm soát chất lượng khép kín từ khâu thiết kế CAD/CAM đến gia công thực tế:
-
Cắt Laser CNC và Đột Dập: Các lổ gài biên dạng hình giọt nước hoặc chữ nhật trên cột Upright được gia công với độ chính xác cao. Đảm bảo khi gài thanh beam vào, hệ thống tự khóa cứng vững, không rung lắc, phân tán lực đồng đều.
-
Chấn CNC CNC: Định hình cột chữ Omega với nhiều đường gân phức tạp, tăng cường mô men quán tính, chịu lực nén tối ưu.
-
Hàn gia công kết cấu: Đội ngũ thợ hàn TIG, MIG chứng chỉ bậc cao thi công các điểm giáp lai chịu lực cắt lớn, mối hàn ngấu, không bọt khí, làm sạch xỉ hàn triệt để.
Bằng việc kết nối trực tiếp ngôn ngữ của người vận hành kho và kỹ thuật chế tạo cơ khí, HAQ thiết kế các mẫu khung máy, kệ chứa pallet thép đồng bộ với hệ thống dây chuyền tự động hóa của nhà máy. Chú trọng tối đa độ bền bỉ trong môi trường làm việc khắc nghiệt.
7. Kết luận
Hệ thống giá kệ công nghiệp là bộ khung xương duy trì sự sống cho mọi trung tâm Logistics và nhà máy sản xuất. Quyết định đầu tư sai lầm dẫn đến hậu quả đổ sập hàng loạt hoặc chi phí vận hành tăng vọt do không tương thích với thiết bị nâng hạ. Từ việc soi kỹ biên dạng thép chấn, đánh giá độ võng L/200 của thanh beam, đến đo đạc bán kính quay xe nâng AST, mỗi bước đều cần sự tỉ mỉ của một kỹ sư kết cấu. Chú ý đồng bộ hóa năng lực của giá kệ với yêu cầu quản trị kho bãi để kiến tạo một không gian lưu trữ chuyên nghiệp, trơn tru.
CTA
Nhà máy của bạn đang cần tái cấu trúc kho bãi, hoặc tìm kiếm đơn vị gia công giá kệ công nghiệp, pallet thép chứa hàng nặng chuyên biệt? Cần một chuyên gia am hiểu cơ khí chế tạo đánh giá bản vẽ chịu lực? Liên hệ ngay đội ngũ kỹ thuật HAQ qua website haq.vn để nhận tư vấn thiết kế và bóc tách giải pháp kết cấu hoàn toàn miễn phí, bám sát thực trạng xưởng của bạn.
8. Câu hỏi thường gặp (FAQ)
1. Kho đông lạnh (-25°C) nên dùng loại kệ và xử lý bề mặt nào?
Nên ưu tiên hệ thống Drive-in hoặc Mobile Racking để tăng tối đa mật độ lưu trữ nhằm tiết kiệm chi phí làm lạnh. Vật liệu thép nên chọn loại có khả năng chịu giòn lạnh tốt, bắt buộc xử lý mạ kẽm nhúng nóng thay vì sơn tĩnh điện để chống bong tróc trong nhiệt độ âm.
2. Độ dày cột Upright bao nhiêu là an toàn cho kệ cao 7 mét?
Không có con số cố định, độ dày phụ thuộc vào thiết kế biên dạng cột và tổng tải trọng một khoang. Tuy nhiên, thông thường với cột cao trên 6 mét chịu tải từ 10 – 15 tấn/khoang, độ dày thép thường yêu cầu tối thiểu từ 2.0 mm đến 2.5 mm, mác thép SS400.
3. Tại sao thanh beam của tôi bị cong võng dù mới chứa hàng khoảng 2/3 tải trọng thiết kế?
Lỗi này thường do hai nguyên nhân: Nhà sản xuất khai khống năng lực chịu tải (tiết diện hộp nhỏ, thép mỏng, hoặc dùng thép tái chế kém chất lượng); hoặc công nhân đặt hàng lệch tâm, dồn trọng lực vào giữa thanh beam thay vì phân bổ đều trên hai thanh hỗ trợ pallet (cross bar).
4. Kệ VNA (Very Narrow Aisle) yêu cầu nền nhà xưởng thế nào?
Kệ VNA đòi hỏi mặt sàn có độ phẳng siêu cao (Super Flat Floor). Bất kỳ độ dốc hay lồi lõm nhỏ nào dưới gầm xe nâng VNA cũng sẽ khuếch đại thành biên độ lắc lư cực lớn ở độ cao 12 – 15 mét, gây nguy hiểm tính mạng và nguy cơ va đập vào hàng hóa.
5. Có nên dùng bu lông inox cho hệ thống giá kệ không?
Không cần thiết và tốn kém, trừ khi kho của bạn chứa hóa chất ăn mòn mạnh hoặc chế biến thủy hải sản. Với kho bãi thông thường, bu lông thép mác 8.8 mạ kẽm hoàn toàn đáp ứng độ chịu lực và chống gỉ sét trong nhiều năm.
6. Tôi có thể tự tháo lắp và di dời kệ Selective sang nhà xưởng mới không?
Bạn hoàn toàn có thể tự tháo dỡ, nhưng khâu lắp đặt lại bắt buộc phải có thước thủy bình chỉnh độ thăng bằng của cột, và máy khoan bê tông chuyên dụng để đóng bu lông nở neo móng mới. Thi công sai dung sai thăng bằng sẽ làm giảm sút 40% khả năng chịu tải.
7. Pallet nhựa và pallet gỗ có yêu cầu thanh hỗ trợ beam khác nhau không?
Rất khác. Pallet gỗ có các thanh đố cứng, có thể tựa an toàn lên mép beam. Pallet nhựa, đặc biệt là dòng tải nhẹ, khi chất hàng nặng sẽ bị võng bụng võng xuống ở khoảng hở giữa 2 thanh beam. Bắt buộc gia cố thêm 2-3 thanh Support Bar vắt ngang giữa hai dầm cho mỗi vị trí pallet.
8. Tiêu chuẩn FEM 10.2.02 là gì?
Đây là bộ tiêu chuẩn kỹ thuật thiết kế của Châu Âu dành riêng cho kết cấu giá kệ thép tĩnh. Nó quy định chi tiết cách tính toán tải trọng, hệ số an toàn, giới hạn vật liệu và các bài test thực nghiệm.
9. Tại sao chân cột kệ hay bị xe nâng đụng phải ở khúc góc cua?
Do tính toán sai bán kính quay vòng của xe hoặc tài xế cắt cua quá gắt. Giải pháp là bọc ốp chân cột kim loại dày 4-5 mm ngay từ đầu, sơn cảnh báo màu vàng đen và kẻ vạch sơn dạ quang dẫn hướng dưới nền kho.
10. HAQ có thiết kế kệ gia công linh kiện cơ khí rời không?
HAQ chuyên cung cấp giải pháp gia công kim loại tấm, khung máy. Chúng tôi nhận tư vấn thiết kế và gia công các hệ thống giá kệ, pallet thép, giỏ thép chuyên dụng để đựng phụ tùng, đồ gá, phôi cơ khí tải trọng lớn cho nhà máy sản xuất.
BÀI VIẾT LIÊN QUAN
Gia Công Chi Tiết Nhôm CNC
Giới kỹ thuật thường mặc định nhôm là vật liệu mềm, dễ gia công. Thực tế trên xưởng CNC, cắt đứt phoi nhôm thì dễ, nhưng để đạt...
Hàn Inox Công Nghiệp: Kỹ Thuật Kiểm Soát Biến Dạng Và Ăn Mòn
Tuần trước, một đối tác vận hành nhà máy chế biến thực phẩm tại Bắc Ninh liên hệ với tôi trong tình trạng khẩn cấp. Hệ thống đường ống dẫn...
Gia Công Chi Tiết Titan Bằng CNC
Titan là một vật liệu khắc nghiệt. Bất cứ kỹ sư đứng máy CNC nào từng chứng kiến lưỡi cắt carbide mẻ vụn chỉ sau hai pass chạy...
Để lại bình luận