Hàn Inox Công Nghiệp: Kỹ Thuật Kiểm Soát Biến Dạng Và Ăn Mòn
Tuần trước, một đối tác vận hành nhà máy chế biến thực phẩm tại Bắc Ninh liên hệ với tôi trong tình trạng khẩn cấp. Hệ thống đường ống dẫn vi sinh bằng inox 316L mới lắp đặt được ba tháng đã xuất hiện các vết rỉ sét li ti tại các vị trí mối nối hàn, gây nguy cơ nhiễm khuẩn toàn bộ lô hàng xuất khẩu. Khi tôi trực tiếp cắt một phân đoạn ống ra kiểm tra, toàn bộ mặt trong mối hàn đã chuyển sang màu đen xỉn, xốp và có hiện tượng rỗ sâu. Đây là hậu quả trực tiếp của việc gia công hàn inox công nghiệp sai kỹ thuật, cháy nhiệt do thiếu khí bảo vệ mặt sau (back-purging) và không kiểm soát được dòng nhiệt hàn.
Gia công hàn inox công nghiệp chưa bao giờ là việc dễ dàng, ngay cả với những thợ hàn sắt thép lành nghề. Thép không gỉ sở hữu những đặc tính vật lý rất đặc thù: độ dẫn nhiệt thấp nhưng hệ số giãn nở nhiệt lại cực kỳ cao. Nếu áp dụng nguyên vẹn tư duy hàn thép carbon vào inox, sản phẩm thu được chắc chắn sẽ bị cong vênh, biến dạng hình học hoặc tệ hơn là mất đi hoàn toàn khả năng chống ăn mòn đặc trưng của vật liệu. Bài viết này, dưới góc nhìn của một kỹ sư cơ khí có hơn 20 năm bám xưởng, tôi sẽ phân tích sâu sắc các khía cạnh kỹ thuật thực tế để giúp quý vị kiểm soát chất lượng mối hàn inox công nghiệp đạt chuẩn cao nhất.
Khác biệt vật lý cốt lõi giữa inox và thép carbon khi hàn
Giải thích
Inox (thép không gỉ), đặc biệt là dòng Austenitic phổ biến như SUS 304, SUS 316, có cấu trúc tinh thể khác biệt hoàn toàn so với thép carbon thông thường. Sự hiện diện của các nguyên tố hợp kim như Chromium (18-20%) và Nickel (8-10.5%) làm thay đổi sâu sắc các tính chất vật lý của kim loại dưới tác động của nguồn nhiệt hàn cực đại.
Phân tích
Hai thông số vật lý quan trọng quyết định hành vi của inox khi hàn là:
-
Hệ số dẫn nhiệt (Thermal Conductivity): Inox chỉ bằng khoảng 1/3 so với thép carbon. Nhiệt lượng sinh ra từ mỏ hàn không thể truyền nhanh ra xung quanh mà bị giữ lại tập trung tại vùng bể hàn.
-
Hệ số giãn nở nhiệt (Coefficient of Thermal Expansion): Inox có hệ số giãn nở nhiệt lớn hơn thép carbon khoảng 1.5 lần. Khi gặp nhiệt độ cao, inox nở ra rất mạnh, nhưng khi nguội đi lại co rút đột ngột.
Sự kết hợp giữa việc tích nhiệt cục bộ cao và sự co giãn mạnh mẽ này tạo ra các ứng suất nội cực lớn bên trong kết cấu.
Ví dụ thực tế
Khi tôi giám sát việc gia công một tấm vách tủ điện inox 304 dày 1.5mm bằng phương pháp hàn TIG liên tục. Nếu thợ hàn kéo một đường dài 300mm không ngắt quãng, ngay lập tức tấm vách sẽ bị uốn cong hình lượn sóng dọc theo đường hàn. Khoảng cách giữa các mép tấm bị vặn vẹo lệch ra khỏi dung sai bản vẽ tới hơn 5mm.

Ưu điểm của việc hiểu rõ đặc tính vật lý
Hiểu rõ các chỉ số này giúp kỹ sư tính toán chính xác lượng nhiệt cấp vào (Heat Input), thiết kế đúng khoảng cách đính gá và chọn đúng thứ tự đi đường hàn để triệt tiêu ứng suất, bảo đảm độ phẳng bề mặt sau khi hoàn thiện.
Hạn chế
Yêu cầu người thợ hàn phải thay đổi hoàn toàn thói quen thao tác. Họ không thể di chuyển mỏ hàn chậm rãi như khi hàn thép thường, mà phải duy trì tốc độ di chuyển nhanh, dứt khoát để hạn chế nhiệt tích tụ.
Sai lầm thường gặp
Nhiều thợ hàn chuyển từ hàn sắt sang hàn inox vẫn giữ nguyên dòng điện cao và tốc độ đi mỏ chậm. Hệ quả là mối hàn bị đen cháy, sần sùi như xỉ than và tấm inox bị vặn vẹo không thể nắn phẳng lại được.
Kinh nghiệm triển khai
Để giải quyết vấn đề này, tôi luôn yêu cầu áp dụng công thức tính nhiệt lượng cấp vào:
H = (η × U × I) / v
Trong đó:
- H: Nhiệt lượng cấp vào (J/mm)
- η: Hiệu suất nguồn nhiệt (TIG khoảng 0.6, MIG khoảng 0.8)
- U: Điện áp hàn (V)
- I: Dòng điện hàn (A)
- v: Tốc độ hàn (mm/s)
Để giảm H, thợ hàn cần tăng tốc độ di chuyển v và giảm dòng điện I xuống mức thấp nhất nhưng vẫn đảm bảo độ ngấu của mối hàn.
Khi nào nên áp dụng
Bắt buộc phải áp dụng quy tắc kiểm soát nhiệt này cho tất cả các loại thép không gỉ thuộc nhóm Austenitic (304, 316, 321) ở mọi độ dày, đặc biệt là các tấm mỏng dưới 3mm.
Khi nào không nên áp dụng
Đối với các dòng inox thuộc nhóm Martensitic (như SUS 410, 420) vốn có độ cứng cao và dễ nứt nguội, việc kiểm soát nhiệt lại đòi hỏi quy trình nung nóng sơ bộ trước khi hàn (Preheating) và giữ nhiệt sau khi hàn, khác hoàn toàn với nhóm Austenitic.
Phân tích kỹ thuật 3 phương pháp hàn inox công nghiệp phổ biến
Trong gia công cơ khí chính xác, mỗi phương pháp hàn đều có những đặc tính kỹ thuật và phạm vi ứng dụng riêng biệt. Việc chọn sai phương pháp sẽ trực tiếp làm tăng chi phí nhân công hoặc làm suy giảm chất lượng cơ lý tính của sản phẩm.
Phương pháp hàn TIG (GTAW)
Giải thích
Hàn TIG sử dụng điện cực Tungsten không nóng chảy trong môi trường khí trơ bảo vệ (thường là khí Argon tinh khiết 99.99%) để tạo ra hồ quang làm nóng chảy kim loại nền và que hàn bù.
                  [ Mỏ hàn TIG ]
                     |      |
        Khí Argon -> |      | <- Khí Argon
                     |  ||  |
                        ||  <- Điện cực Tungsten
                        ||
                  ======||====== <- Hồ quang điện
                 /   Bể hàn     \
  ===============[==============]============== <- Tấm Inox
Phân tích
Phương pháp này mang lại khả năng kiểm soát bể hàn cực tốt. Người thợ có thể điều chỉnh độc lập nguồn nhiệt hồ quang và lượng kim loại bù thêm vào mối hàn. Nhờ bảo vệ bằng khí trơ tinh khiết, mối hàn TIG inox có độ sạch rất cao, không bị lẫn xỉ.
Ví dụ thực tế

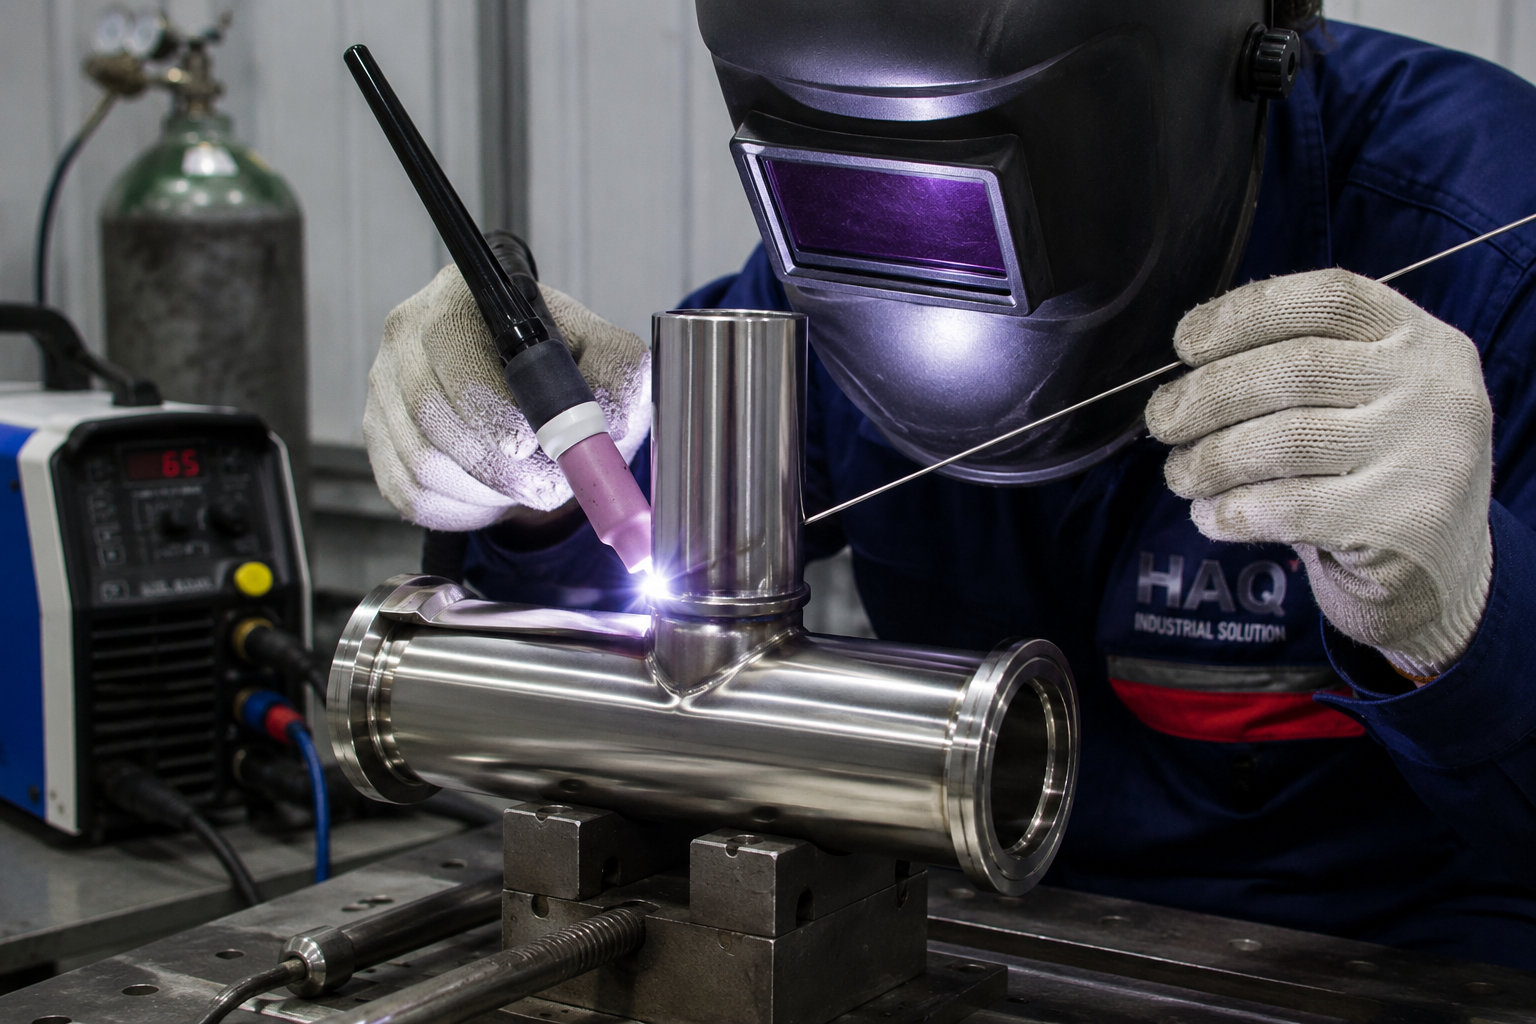
Tại HAQ, chúng tôi áp dụng hàn TIG cho hệ thống đường ống vi sinh dùng trong nhà máy dược phẩm. Toàn bộ các mối nối ống phi 50.8mm, dày 1.5mm đều được hàn TIG quay tay kết hợp bơm khí Argon lót lòng ống (back-purging) để mối hàn mặt trong phẳng mịn, không có kẽ hở cho vi khuẩn trú ngụ.
Ưu điểm
-
Mối hàn cực kỳ thẩm mỹ, mịn màng, biên dạng hàn đều đặn.
-
Kiểm soát hoàn toàn độ ngấu của chân mối hàn.
-
Không phát sinh bắn tóe kim loại, giảm thiểu công đoạn mài sửa sau khi hàn.
Hạn chế
-
Năng suất hàn thấp, tốc độ đắp kim loại chậm.
-
Đòi hỏi thợ hàn có tay nghề cao, phối hợp nhịp nhàng giữa tay cầm mỏ hàn và tay cấp que bù.
-
Chi phí khí bảo vệ Argon tốn kém hơn các phương pháp khác.
Sai lầm thường gặp
Thợ hàn thường quên không làm sạch bề mặt que bù trước khi hàn. Dầu mỡ bám trên que bù bị nhiệt độ cao phân hủy thành carbon, thấm vào bể hàn gây ra hiện tượng rỗ khí li ti bên trong mối hàn.
Kinh nghiệm triển khai

Luôn sử dụng mỏ hàn có gắn chụp khí loại lớn (Gas Lens) để dòng khí bảo vệ đi ra theo dạng dòng chảy tầng (laminar flow), bao bọc hoàn hảo bể hàn khỏi sự xâm nhập của oxy khí quyển. Khi hàn ống, lưu lượng khí thổi lót lòng ống phải được duy trì ở mức ổn định trước khi đánh lửa hồ quang ít nhất 10 giây.
Khi nào nên áp dụng
-
Hàn các tấm mỏng dưới 2mm.
-
Hàn ống vi sinh, ống áp lực cao trong ngành thực phẩm, hóa chất, dược phẩm.
-
Các mối hàn lộ thiên đòi hỏi tính thẩm mỹ cao mà không thể mài phẳng.
Khi nào không nên áp dụng
Hàn các kết cấu dầm chịu lực bằng inox dày trên 8mm. Sử dụng TIG trong trường hợp này sẽ cực kỳ lãng phí thời gian và làm tăng nguy cơ biến dạng do tích nhiệt quá lâu tại một vị trí.
Phương pháp hàn MIG/MAG (GMAW)
Giải thích
Hàn MIG sử dụng dây hàn nóng chảy liên tục được cấp tự động thông qua súng hàn. Khí bảo vệ có thể là Argon tinh khiết hoặc hỗn hợp khí Argon trộn với một tỷ lệ nhỏ CO2 hoặc O2.
Phân tích
Tốc độ đắp của hàn MIG rất cao nhờ dây hàn được cấp liên tục. Tuy nhiên, khi hàn inox, chúng ta không được phép dùng khí bảo vệ là $CO_2$ nguyên chất như hàn sắt. Lý do là dòng hồ quang nóng nung chảy $CO_2$ giải phóng carbon tự do, lượng carbon này sẽ hòa tan vào bể hàn inox, gây ra hiện tượng carbit hóa làm mất tính chống rỉ của mối hàn.
Ví dụ thực tế
Gia công khung bệ máy lớn cho một nhà máy sản xuất linh kiện điện tử bằng thép hộp inox 304 kích thước 80x80x3mm. Chúng tôi sử dụng phương pháp hàn MIG với hỗn hợp khí bảo vệ gồm 98% Argon và 2% $CO_2$ (khí trộn). Thời gian hoàn thành khung máy nhanh gấp 3 lần so với phương pháp hàn TIG trước đây, đồng thời mối hàn đạt độ ngấu sâu chắc chắn.

Ưu điểm
-
Năng suất cực cao, tốc độ hàn nhanh, phù hợp cho sản xuất hàng loạt.
-
Dễ dàng tự động hóa bằng cách tích hợp vào cánh tay robot hàn.
-
Độ ngấu tốt trên các chiều dày kim loại trung bình và lớn.
Hạn chế
-
Xuất hiện hạt bắn tóe (spatter) bám xung quanh đường hàn, mất thời gian làm sạch.
-
Khó kiểm soát đối với các chi tiết nhỏ, mỏng hoặc có hình dáng phức tạp.
-
Thiết bị súng hàn và bộ cấp dây cồng kềnh hơn hàn TIG.
Sai lầm thường gặp
Sử dụng sai loại rulô kéo dây trong bộ cấp dây súng hàn. Dùng rulô khía hình chữ V dành cho sắt để kéo dây inox (vốn mềm hơn) sẽ làm xước lớp mạ bảo vệ của dây hàn, gây kẹt dây hoặc làm mối hàn bị nhiễm bẩn sắt.
Kinh nghiệm triển khai
Phải sử dụng rulô rãnh chữ U phẳng dành riêng cho dây hàn inox và béc phun bằng đồng chất lượng cao. Khuyến khích sử dụng công nghệ hàn MIG xung (Pulse MIG) để kiểm soát tốt lượng nhiệt cấp vào, giảm thiểu tối đa hiện tượng bắn tóe hạt kim loại.
Khi nào nên áp dụng
-
Hàn các tấm inox có chiều dày từ 3mm trở lên.
-
Chế tạo bồn chứa công nghiệp dung tích lớn, kết cấu dầm sàn, chân đế máy.
-
Sản xuất hàng loạt các chi tiết kết cấu khung kệ inox.
Khi nào không nên áp dụng
Hàn các chi tiết tấm siêu mỏng dưới 1mm hoặc các đường ống dẫn khí, dẫn dịch có yêu cầu nghiêm ngặt về bề mặt bên trong lòng ống.
Phương pháp hàn Laser CNC
Giải thích
Hàn Laser sử dụng chùm tia sáng đơn sắc có mật độ năng lượng cực cao hội tụ tại một điểm trên bề mặt inox để làm nóng chảy cục bộ và liên kết các mép hàn lại với nhau.
Phân tích
Đây là công nghệ tiên tiến hàng đầu hiện nay trong lĩnh vực gia công tấm mỏng. Chùm tia laser tập trung năng lượng vào một diện tích rất nhỏ, tốc độ hàn cực nhanh giúp cho vùng ảnh hưởng nhiệt (HAZ – Heat Affected Zone) hẹp đến mức tối thiểu. Nhờ thế, hiện tượng biến dạng nhiệt gần như bị triệt tiêu hoàn toàn.
Ví dụ thực tế

Gia công vỏ tủ Rack inox 304 dày 1.2mm yêu cầu các góc ghép nối phải vuông vức, không được phép gồ ghề hay móp méo. Sử dụng máy hàn laser cầm tay 1500W giúp đường hàn phẳng lỳ, chỉ cần đánh bóng nhẹ bằng nỉ là đạt độ sáng bóng đồng nhất với bề mặt tôn cuộn ban đầu, loại bỏ hoàn toàn khâu mài phẳng tốn nhân công.
Ưu điểm
-
Tốc độ hàn nhanh gấp 5 – 10 lần hàn TIG.
-
Vùng ảnh hưởng nhiệt siêu nhỏ, phôi không bị cong vênh hay biến dạng hình học.
-
Mối hàn cực kỳ mảnh, sâu, thẩm mỹ cao.
-
Không cần hoặc cần rất ít que hàn bù.
Hạn chế
-
Yêu cầu độ chính xác lắp ráp phôi cực cao. Khe hở giữa hai mép hàn phải dưới 0.1mm, nếu hở lớn hơn tia laser sẽ đi xuyên qua mà không thể liên kết được.
-
Chi phí đầu tư máy móc ban đầu rất lớn.
-
Yêu cầu an toàn nghiêm ngặt đối với thợ vận hành (bảo vệ mắt khỏi tia laser phản xạ).
Sai lầm thường gặp
Đồ gá kẹp phôi lỏng lẻo dẫn đến khe hở lắp ghép không đều dọc theo đường hàn. Kết quả là đường hàn laser bị thủng lốp đốm hoặc không bám ngấu.
Kinh nghiệm triển khai
Thiết kế các đồ gá kẹp khí nén chuyên dụng để ép chặt hai mép tôn inox lại với nhau trước khi bắn laser. Sử dụng đầu hàn laser có chức năng lắc (Wobble) để tạo ra vệt hàn rộng hơn (khoảng 1mm – 1.5mm), giúp bù đắp một phần dung sai lắp ráp của phôi.
Khi nào nên áp dụng
-
Gia công vỏ tủ điện, tủ Rack cao cấp, vỏ máy CNC, thiết bị y tế bằng inox mỏng.
-
Sản xuất hàng loạt các sản phẩm gia dụng, đồ bếp inox cao cấp đòi hỏi thẩm mỹ tuyệt đối.
Khi nào không nên áp dụng
Hàn kết cấu chịu lực tải trọng nặng hoặc các tấm inox dày trên 6mm (trừ khi sử dụng các hệ thống nguồn laser công suất cực lớn của các dây chuyền tự động hóa chuyên dụng có giá thành hàng triệu USD).
Bảng so sánh tổng quan các phương pháp hàn inox
| Chỉ số so sánh | Hàn TIG (GTAW) | Hàn MIG (GMAW) | Hàn Laser CNC |
| Tốc độ hàn | Chậm (0.05 – 0.15 m/phút) | Nhanh (0.3 – 0.6 m/phút) | Rất nhanh (1.0 – 3.0 m/phút) |
| Độ biến dạng nhiệt | Cao | Trung bình | Rất thấp (gần như không có) |
| Chiều dày tấm phù hợp | 0.5mm – 4.0mm | 3.0mm – 20.0mm | 0.5mm – 3.0mm |
| Độ ngấu mối hàn | Kiểm soát tốt thủ công | Sâu, chắc chắn | Sâu và hẹp |
| Độ thẩm mỹ mối hàn | Đẹp, đều vảy cá | Trung bình, có xỉ bắn | Siêu phẳng, mảnh |
| Yêu cầu khe hở lắp ghép | Cho phép dung sai đến 1mm | Cho phép dung sai đến 1.5mm | Khắt khe (< 0.1mm) |
| Độ khó thao tác | Rất khó, cần thợ kinh nghiệm | Trung bình, dễ đào tạo | Dễ thao tác cầm tay |
| Chi phí đầu tư thiết bị | Thấp (5 – 20 triệu VNĐ) | Trung bình (15 – 50 triệu VNĐ) | Cao (80 – 300 triệu VNĐ) |
Hiện tượng kết tủa cacbit và kỹ thuật chống ăn mòn mối hàn
Giải thích
Hiện tượng kết tủa cacbit (Sensitization – Nhạy cảm hóa) là nguyên nhân hàng đầu khiến inox bị rỉ sét ngay tại vùng hàn dù vật liệu ban đầu là loại chống rỉ tốt. Khi inox Austenitic bị nung nóng và giữ lâu trong dải nhiệt độ nguy hiểm từ 425 độ C đến 870 độ C, các nguyên tố Chromium và Carbon bên trong kim loại sẽ khuếch tán và liên kết với nhau tạo thành hợp chất Chromium Carbide ($Cr_{23}C_6$) dọc theo các đường biên giới hạt tinh thể.
                  [ Vùng biên giới hạt tinh thể Inox ]
                    |                              |
      Hạt tinh thể  |  Vùng nghèo Chromium (<12%)  |  Hạt tinh thể
         Inox       |     ===================      |     Inox
                    |    / Chromium Carbide  \     |
                    |    \   (Kết tủa đen)   /     |
                    |     ===================      |
Phân tích
Do Chromium bị hút hết để tạo thành carbit tại biên giới hạt, vùng kim loại lân cận bị nghèo Chromium trầm trọng, hàm lượng Chromium giảm xuống dưới mức giới hạn 12%. Kết quả là màng oxit crom bảo vệ ($Cr_2O_3$) tự hàn gắn không thể hình thành tại vùng này nữa. Khi tiếp xúc với môi trường ẩm ướt hoặc hóa chất ăn mòn, vùng nghèo crom này sẽ bị tấn công trước, gây ra hiện tượng ăn mòn liên tinh thể (Intergranular Corrosion) khiến liên kết kim loại bị phá hủy hoàn toàn.
Ví dụ thực tế

Một bồn chứa hóa chất xử lý nước thải bằng inox 316 bị rỉ sét mục rỗng dọc theo hai bên đường hàn sau 6 tháng sử dụng, trong khi phần thân bồn cách xa mối hàn khoảng 50mm vẫn sáng bóng không hề hấn gì. Bản chất là do quá trình hàn kéo dài làm vùng ảnh hưởng nhiệt (HAZ) bị giữ quá lâu trong dải nhiệt 425 – 870 độ C dẫn đến hiện tượng kết tủa cacbit diện rộng.
Ưu điểm của việc kiểm soát kết tủa cacbit
Ngăn chặn triệt để nguy cơ ăn mòn cục bộ, bảo đảm thiết bị hoạt động bền bỉ hàng chục năm trong môi trường khắc nghiệt như hóa chất, nước biển, thực phẩm lên men.
Hạn chế
Đòi hỏi quy trình kiểm soát nhiệt độ nghiêm ngặt và chi phí mua vật tư (như inox mác L hoặc que hàn ổn định hóa) cao hơn thông thường.
Sai lầm thường gặp
Thợ hàn thường thực hiện các đường hàn chồng lên nhau liên tục khi mối hàn trước chưa kịp nguội. Nhiệt độ tích tụ đẩy vùng hàn vào trạng thái bị nung nóng kéo dài trong dải nhiệt nguy hiểm.
Kinh nghiệm triển khai
Để giải quyết tận gốc hiện tượng này, tôi luôn áp dụng đồng thời 4 nguyên tắc kỹ thuật sau:
-
Lựa chọn mác thép Carbon thấp (L-Grade): Sử dụng SUS 304L hoặc SUS 316L (chữ L viết tắt của “Low Carbon”, hàm lượng Carbon cực thấp dưới 0.03%). Hàm lượng carbon thấp giúp triệt tiêu cơ hội hình thành Chromium Carbide.
-
Kiểm soát nhiệt độ giữa các lượt hàn (Interpass Temperature): Dùng súng đo nhiệt hồng ngoại kiểm tra, chắc chắn rằng nhiệt độ vùng hàn giảm xuống dưới 150 độ C rồi mới tiến hành hàn lượt tiếp theo.
-
Làm mát cưỡng bức: Sử dụng các thanh đồng lót mặt sau mối hàn để tản nhiệt thật nhanh, hoặc dùng khí nén sạch thổi trực tiếp vào mặt sau mối hàn sau khi hồ quang tắt để rút ngắn thời gian phôi nằm trong dải nhiệt 425 – 870 độ C.
-
Thụ động hóa mối hàn (Passivation): Sau khi hàn, bắt buộc phải tẩy sạch lớp oxit màu đen/vàng bằng dung dịch axit chuyên dụng (Pickling), sau đó quét dung dịch thụ động hóa chứa axit nitric hoặc axit citric để kích thích hình thành nhanh lớp màng oxit crom bảo vệ bề mặt.
QUY TRÌNH 3 BƯỚC XỬ LÝ BỀ MẶT SAU HÀN
[Bước 1: Mài phẳng/Vệ sinh cơ học]
         |
         v
[Bước 2: Tẩy axit (Pickling Gel) - Loại bỏ oxit cháy nhiệt]
         |
         v
[Bước 3: Thụ động hóa (Passivation) - Tái tạo màng Oxit Crom]
Khi nào nên áp dụng
Bắt buộc áp dụng cho các thiết bị inox làm việc trong môi trường tiếp xúc hóa chất ăn mòn, dung dịch tẩy rửa mạnh, axit thực phẩm, hoặc thiết bị đặt ngoài trời vùng ven biển.
Khi nào không nên áp dụng
Các kết cấu giá kệ trang trí trong nhà, bàn ghế văn phòng inox không đòi hỏi tính chống ăn mòn hóa học cao thì có thể giảm bớt các bước kiểm soát khắt khe này để tối ưu hóa giá thành sản xuất.
Quy trình chuẩn bị phôi và chế tạo đồ gá chống biến dạng
Gia công hàn inox công nghiệp không bắt đầu từ lúc thợ hàn bấm công tắc mỏ hàn, mà nó bắt đầu từ khâu xử lý phôi và thiết kế đồ gá (Jig).
Giải thích
Chuẩn bị phôi là việc làm sạch bề mặt, vát mép (beveling) đúng tiêu chuẩn kỹ thuật. Đồ gá hàn là hệ thống cơ khí kẹp chặt phôi định vị, giúp chống lại lực co ngót của kim loại khi chuyển từ trạng thái lỏng sang trạng thái rắn.
Phân tích
Do inox có hệ số co ngót thể tích lớn khi đông đặc, lực co kéo này cực kỳ mạnh. Nếu chỉ đính gá sơ sài, lực co ngót sẽ bẻ cong toàn bộ kết cấu. Đồ gá tốt phải có đủ độ cứng vững để cưỡng bức phôi không bị dịch chuyển, đồng thời tích hợp các tấm tản nhiệt bằng đồng tiếp xúc trực tiếp dưới đường hàn để thu nhiệt nhanh chóng.
Ví dụ thực tế

Để hàn nắp bồn inox đường kính 1200mm, dày 2mm vào thân bồn tròn, nếu không có đồ gá chuyên dụng, nắp bồn sẽ bị méo thành hình elip ngay sau khi hàn được nửa chu vi. HAQ đã chế tạo một hệ thống đồ gá vòng tròn kẹp định vị bằng khí nén kết hợp các khối đồng áp sát đường hàn mặt trong. Kết quả là bồn hàn xong đạt độ tròn hoàn hảo, sai số đường kính dưới 0.5mm.
Ưu điểm
-
Đảm bảo kích thước hình học chính xác tuyệt đối theo bản vẽ kỹ thuật.
-
Tăng tốc độ lắp ráp, giảm thời gian đo đạc thủ công của thợ.
-
Giảm thiểu đáng kể thời gian sửa chữa, nắn thẳng phôi sau khi hàn.
Hạn chế
Chi phí thiết kế và chế tạo đồ gá ban đầu cao, tốn thời gian chuẩn bị cho các đơn hàng đơn chiếc.
Sai lầm thường gặp
Sử dụng chổi quét bằng thép carbon thông thường để vệ sinh bề mặt inox trước khi hàn. Các sợi thép carbon nhỏ sẽ ghim vào bề mặt inox, sau khi hàn gặp độ ẩm không khí sẽ tạo ra các điểm rỉ sét cục bộ.
Kinh nghiệm triển khai
-
Luôn sử dụng chổi quét bằng sợi inox (Stainless Steel Wire Brush) chuyên dụng và chỉ dùng riêng cho inox, tuyệt đối không dùng chung với dụng cụ làm sạch sắt thường.
-
Sử dụng dung môi Acetone lau sạch dầu mỡ bám trên mép hàn trong phạm vi tối thiểu 20mm tính từ mép hàn.
-
Thiết kế đồ gá hàn phải chừa khoảng trống cho khí bảo vệ mặt sau (back-purging gas) đối với các mối hàn ống hoặc mối hàn giáp mối một phía.
CHECKLIST CHUẨN BỊ TRƯỚC KHI HÀN INOX
[ ] Kiểm tra mác vật liệu và que hàn đồng bộ (Ví dụ: Inox 304 dùng que 308L).
[ ] Vát mép góc 30-37.5 độ đối với tấm dày > 3mm.
[ ] Làm sạch bề mặt bằng dung dịch Acetone trong phạm vi 20mm từ mép hàn.
[ ] Sử dụng chổi quét sợi inox chuyên dụng, không lẫn tạp chất sắt.
[ ] Gá kẹp phôi chặt chẽ vào Jig, lót thanh tản nhiệt bằng đồng dưới đường hàn.
[ ] Kết nối hệ thống khí bảo vệ mặt sau (nếu hàn ống hoặc hàn một phía).
[ ] Đính gá (tack weld) với khoảng cách ngắn, chiều dài vết đính nhỏ gọn.
Khi nào nên áp dụng
Áp dụng cho mọi dự án đòi hỏi độ chính xác kích thước cao như gia công bồn áp lực, hệ thống băng tải, khung máy tự động hóa, vỏ tủ điện xuất khẩu.
Khi nào không nên áp dụng
Các mối hàn sửa chữa tạm thời, các chi tiết phụ trợ không đòi hỏi độ chính xác hình học cao.
Tiêu chuẩn đánh giá và phương pháp kiểm tra chất lượng mối hàn
Một mối hàn inox công nghiệp đạt yêu cầu phải được chứng minh bằng các tiêu chuẩn kỹ thuật rõ ràng chứ không thể đánh giá cảm tính bằng mắt thường.
Giải thích
Tiêu chuẩn đánh giá chất lượng mối hàn inox thường áp dụng các bộ tiêu chuẩn quốc tế uy tín như AWS D1.6 (Structural Welding Code – Stainless Steel) của Hiệp hội Hàn Mỹ hoặc ASME Section IX áp dụng cho bồn bể áp lực và đường ống công nghiệp.
Phân tích
Các phương pháp kiểm tra chất lượng mối hàn được chia làm hai nhóm chính:
-
Kiểm tra không phá hủy (NDT – Non-Destructive Testing): Đánh giá chất lượng mối hàn mà không làm tổn hại đến sản phẩm thực tế.
-
Kiểm tra phá hủy (DT – Destructive Testing): Cắt mẫu thử từ mối hàn thực tế để thực hiện kéo, uốn, thử độ cứng hoặc soi cấu trúc hiển vi nhằm đánh giá cơ tính của liên kết hàn.
Ví dụ thực tế

Tại dự án lắp đặt bồn chứa vi sinh cho một nhà máy bia ngoại quốc, chủ đầu tư yêu cầu kiểm tra 100% mối hàn bằng phương pháp thẩm thấu chất màu (Dye Penetrant Testing – PT) để phát hiện nứt bề mặt, và chụp X-quang (Radiographic Testing – RT) ngẫu nhiên 10% tổng số mối hàn ống để kiểm tra độ ngấu và khuyết tật bên trong. Mọi mối hàn không đạt yêu cầu đều phải mài bỏ và hàn lại theo đúng quy trình đã được phê duyệt (WPS).
Ưu điểm
Giúp chủ đầu tư và nhà thầu kiểm soát tuyệt đối chất lượng sản phẩm, triệt tiêu mọi nguy cơ rò rỉ hoặc nứt gãy kết cấu trong quá trình vận hành thực tế.
Hạn chế
Làm tăng chi phí kiểm nghiệm và thời gian nghiệm thu dự án.
Sai lầm thường gặp
Chỉ kiểm tra mối hàn bằng mắt thường (Visual Testing – VT) rồi kết luận chất lượng đạt yêu cầu. Các khuyết tật nguy hiểm như nứt ngầm bên trong, thiếu ngấu chân mối hàn hoặc rỗ khí ẩn giấu không thể phát hiện bằng mắt thường.
Kinh nghiệm triển khai
Tôi khuyên quý vị nên xây dựng một quy trình kiểm tra chất lượng phân cấp rõ ràng tùy theo mức độ quan trọng của kết cấu:
QUY TRÌNH QC MỐI HÀN PHÂN CẤP TẠI HAQ
Mối hàn kết cấu thường ──> Kiểm tra mắt thường (VT) ──> Đạt chuẩn thẩm mỹ ngoại quan
Mối hàn kín nước/bồn chứa ──> Kiểm tra thẩm thấu (PT) + Thử áp suất nước (Hydrotest)
Mối hàn áp lực/vi sinh ──> Chụp X-quang (RT) hoặc Siêu âm (UT) 100% mối hàn chính
Khi nào nên áp dụng
Bắt buộc áp dụng đầy đủ quy trình kiểm soát chất lượng này cho các dự án bồn bể áp lực, đường ống dẫn khí hóa lỏng, đường ống công nghệ thực phẩm và các kết cấu chịu lực tải trọng động lớn.
Khi nào không nên áp dụng
Các sản phẩm dân dụng đơn giản như bàn ghế, kệ chứa đồ nhẹ, lan can bảo vệ.
Năng lực gia công hàn inox công nghiệp tại HAQ
Tại HAQ, chúng tôi không tiếp cận việc gia công hàn inox như một công việc lao động thủ công đơn thuần. Chúng tôi xem đó là sự kết hợp chặt chẽ giữa khoa học vật liệu, kỹ thuật cơ khí chính xác và nghệ thuật hàn xuất sắc. Với hơn 20 năm tích lũy kinh nghiệm thực chiến trên các công trường và nhà xưởng công nghiệp, HAQ đã xây dựng một hệ thống năng lực gia công hàn inox toàn diện đáp ứng những yêu cầu khắt khe nhất của các tập đoàn FDI:
-
Trang thiết bị hiện đại: Chúng tôi sở hữu hệ thống máy hàn TIG/MIG kỹ thuật số tiên tiến điều khiển dòng hàn xung cực kỳ chính xác. Hệ thống máy hàn Laser cầm tay công suất cao cùng robot hàn Laser tự động hóa hoàn toàn giúp tối ưu hóa tiến độ cho các đơn hàng lớn.
-
Đội ngũ thợ hàn đạt chứng chỉ quốc tế: 100% thợ hàn inox công nghiệp tại HAQ đều trải qua quá trình đào tạo khắt khe và sở hữu chứng chỉ hàn theo tiêu chuẩn AWS D1.6 và ASME Section IX. Họ không chỉ có tay nghề khéo léo mà còn hiểu sâu sắc về hành vi nhiệt của thép không gỉ.
-
Quy trình QA/QC nghiêm ngặt: Mỗi dự án tại HAQ đều được lập Quy trình hàn tiêu chuẩn (WPS – Welding Procedure Specification) và được kiểm soát chặt chẽ bởi các kỹ sư giám sát hàn có kinh nghiệm. Chúng tôi cam kết chất lượng mối hàn bằng biên bản thử nghiệm NDT thực tế cho khách hàng.
-
Kinh nghiệm thực chiến phong phú: HAQ tự hào là đối tác tin cậy cung cấp dịch vụ gia công hàn inox cho hàng loạt nhà máy điện tử, nhà máy thực phẩm, dược phẩm và các nhà thầu M&E hàng đầu tại Việt Nam.
Kết luận
Gia công hàn inox công nghiệp đòi hỏi sự hiểu biết sâu sắc về bản chất vật liệu chứ không thể làm theo cảm tính. Từ việc kiểm soát hệ số giãn nở nhiệt để chống cong vênh, ngăn ngừa kết tủa cacbit bảo vệ khả năng chống rỉ, cho đến việc thiết kế đồ gá tối ưu và áp dụng các tiêu chuẩn quốc tế như AWS D1.6, tất cả đều quyết định trực tiếp đến tuổi thọ và độ an toàn của thiết bị.
Tại HAQ, chúng tôi luôn đặt chất lượng kỹ thuật thực tế lên hàng đầu để mang lại những sản phẩm hàn inox có độ bền vượt trội và tính thẩm mỹ cao nhất.
Câu hỏi thường gặp (FAQ)
1. Tại sao mối hàn inox sau khi hàn xong lại bị đen và rỉ sét sau một thời gian ngắn?
Hiện tượng mối hàn bị đen là do inox bị oxy hóa mạnh ở nhiệt độ cao khi không được bảo vệ đủ bằng khí trơ Argon. Nếu vùng hàn này bị giữ lâu trong dải nhiệt 425 – 870 độ C, hiện tượng kết tủa cacbit sẽ xảy ra làm nghèo hàm lượng Chromium bảo vệ, khiến inox mất tính chống rỉ và nhanh chóng bị ăn mòn rỉ sét dưới tác động của môi trường.
2. Sự khác nhau giữa que hàn ER308L và ER316L là gì? Khi nào nên dùng loại nào?
Que hàn ER308L chứa hàm lượng Carbon thấp, được thiết kế chuyên dụng để hàn các loại inox thuộc mác SUS 304 và 304L. Trong khi đó, ER316L được bổ sung thêm nguyên tố Molybdenum (2 – 3%) giúp tăng cường khả năng chống ăn mòn lỗ rãnh cực tốt trong môi trường chứa clorua (như nước biển) hoặc axit thực phẩm. Bạn bắt buộc phải dùng ER316L khi hàn vật liệu nền là inox 316 hoặc 316L.
3. Có bắt buộc phải bơm khí lót mặt sau (back-purging) khi hàn ống inox không?
Đặc biệt bắt buộc đối với các đường ống công nghệ, ống vi sinh dẫn thực phẩm, dược phẩm hoặc hóa chất. Nếu không bơm khí lót mặt sau bằng Argon tinh khiết, mặt trong của mối hàn sẽ tiếp xúc với oxy trong lòng ống ở nhiệt độ cao, tạo ra lớp xỉ đen xốp (hiện tượng “sugaring”). Lớp xỉ này vừa làm cản trở dòng chảy vừa là nơi trú ngụ tuyệt vời của các loại vi khuẩn gây ô nhiễm sản phẩm.
4. Tại sao hàn MIG inox không được dùng khí bảo vệ là 100% CO2?
Khí CO2 nguyên chất dưới nhiệt độ cực đại của hồ quang hàn MIG sẽ bị phân hủy giải phóng ra Carbon tự do. Lượng Carbon này lập tức hòa tan vào bể hàn inox lỏng, làm tăng hàm lượng carbon trong vùng hàn vượt quá mức an toàn, dẫn đến hiện tượng carbit hóa làm giảm nghiêm trọng tính chống rỉ của inox. Do đó, phải dùng khí trộn chuyên dụng (Argon + 2% CO2 hoặc Argon + 1-2% O_2).
5. Làm sao để hạn chế tối đa việc tấm inox mỏng bị cong vênh sau khi hàn?
Để hạn chế cong vênh, bạn cần: áp dụng kỹ thuật hàn xung để giảm nhiệt lượng cấp vào; thiết kế đồ gá kẹp chặt phôi kết hợp thanh tản nhiệt bằng đồng tiếp xúc trực tiếp dưới đường hàn; thực hiện các mối hàn đính ngắn với mật độ dày; áp dụng thứ tự hàn phân đoạn nghịch hoặc hàn đối xứng để triệt tiêu ứng suất co ngót.
6. Quy trình thụ động hóa (Passivation) mối hàn inox được thực hiện như thế nào?
Quy trình gồm 3 bước cơ bản: Đầu tiên là mài sạch xỉ hàn và làm sạch cơ học bề mặt. Tiếp theo, quét hóa chất tẩy rửa mối hàn (Pickling Gel) chứa hỗn hợp axit HF và HNO3 để hòa tan hoàn toàn các vết cháy nhiệt và oxit sắt bám trên bề mặt. Cuối cùng, rửa sạch bằng nước và quét dung dịch axit nitric hoặc axit citric loãng để kích thích quá trình tự hình thành lớp màng oxit crom bảo vệ bề mặt inox.
7. Máy hàn Laser cầm tay có thể thay thế hoàn toàn máy hàn TIG trong gia công inox không?
Không hoàn toàn. Máy hàn Laser cầm tay cực kỳ xuất sắc khi hàn các tấm inox mỏng (dưới 3mm) với tốc độ nhanh và không gây biến dạng, nhưng nó yêu cầu độ chính xác lắp ráp khe hở mép hàn cực kỳ khắt khe (dưới 0.1mm). Đối với các mối hàn tấm dày, các đường hàn có khe hở lớn hoặc kết cấu ống phức tạp, hàn TIG và hàn MIG vẫn là những lựa chọn không thể thay thế.
8. Tiêu chuẩn AWS D1.6 quy định những gì về kiểm tra ngoại quan mối hàn inox?
Tiêu chuẩn AWS D1.6 quy định rất chi tiết về các khuyết tật bề mặt mối hàn inox được phép chấp nhận. Ví dụ: không được phép có bất kỳ vết nứt bề mặt nào; độ lồi của mối hàn không được vượt quá mức quy định theo chiều dày tấm; độ lệch mép lắp ghép phải nằm trong giới hạn cho phép; bề mặt mối hàn không được có hiện tượng cháy lẹm chân (undercut) vượt quá chiều sâu cho phép (thường là dưới 0.5mm đối với kết cấu chịu lực).
9. Tại sao không được dùng đá mài sắt thông thường để mài mối hàn inox?
Đá mài đã qua sử dụng để mài sắt thông thường sẽ bị bám các hạt bụi sắt carbon li ti trên bề mặt đá. Khi bạn dùng chính viên đá đó mài inox, các hạt bụi sắt carbon này sẽ bị ghim chặt vào bề mặt inox mới mài. Gặp điều kiện thời tiết ẩm ướt, các hạt sắt carbon này sẽ rỉ sét trước, tạo ra các điểm rỉ sét lan rộng phá hủy màng bảo vệ của inox. Bạn phải sử dụng đá mài chuyên dụng dành riêng cho inox (thường có ký hiệu “Inox” hoặc “Fe-free”).
10. Chi phí gia công hàn inox công nghiệp đắt hơn hàn sắt khoảng bao nhiêu lần?
Chi phí gia công hàn inox thường cao hơn hàn sắt từ 2 đến 4 lần. Sự chênh lệch này đến từ: giá thành vật tư inox và que hàn chuyên dụng cao; chi phí khí bảo vệ Argon tinh khiết đắt đỏ; tốc độ hàn inox đòi hỏi chậm và cẩn thận hơn; chi phí thiết kế chế tạo đồ gá chống biến dạng phức tạp; và bắt buộc phải có thêm các công đoạn xử lý bề mặt sau khi hàn như tẩy axit và thụ động hóa.
BÀI VIẾT LIÊN QUAN
Gia Công Chi Tiết Nhôm CNC
Giới kỹ thuật thường mặc định nhôm là vật liệu mềm, dễ gia công. Thực tế trên xưởng CNC, cắt đứt phoi nhôm thì dễ, nhưng để đạt...
Hướng Dẫn Chọn Giá Kệ Kho Hàng
Bước chân vào một nhà máy mới, hệ thống lưu trữ luôn là bài toán ngốn nhiều ngân sách và chất xám của ban quản lý. Bạn cầm...
Gia Công Chi Tiết Titan Bằng CNC
Titan là một vật liệu khắc nghiệt. Bất cứ kỹ sư đứng máy CNC nào từng chứng kiến lưỡi cắt carbide mẻ vụn chỉ sau hai pass chạy...
Để lại bình luận